


giriiş
Demiryolu araçları, olağanüstü mekanik güvenilirlik gerektiren koşullar altında çalışır. Tekerlek takımları, akslar, fren diskleri ve çekiş motoru milleri, on binlerce kilometre boyunca dinamik yüklere, termal gerilime ve sürekli döngüsel yüklemeye dayanmak zorundadır. FutureMarketInsights'a göre, küresel demiryolu CNC tekerlek torna tezgahı pazarının, filo genişlemesi, bakım modernizasyonu ve yük ve yolcu demiryolu ağlarında giderek daha katı hale gelen güvenlik düzenlemeleri nedeniyle 2034 yılına kadar 720 milyon ABD dolarına ulaşması bekleniyor. Demiryolu işletmecileri ve fason üreticiler bu gereksinimleri büyük ölçekte karşılamaya çalışırken, demiryolu uygulamaları için özel olarak tasarlanmış CNC torna tezgahları, üretim ve bakım ekipmanının temel bir parçası haline gelmiştir.
Bu makale, demiryolu taşıtı bileşenlerinin imalatı ve yeniden imalatı için üretilen CNC torna tezgahlarını birbirinden ayıran temel özellikleri özetlemekte ve bu sektörde ekipman seçimini şekillendiren teknik, operasyonel ve düzenleyici faktörlere dikkat çekmektedir.
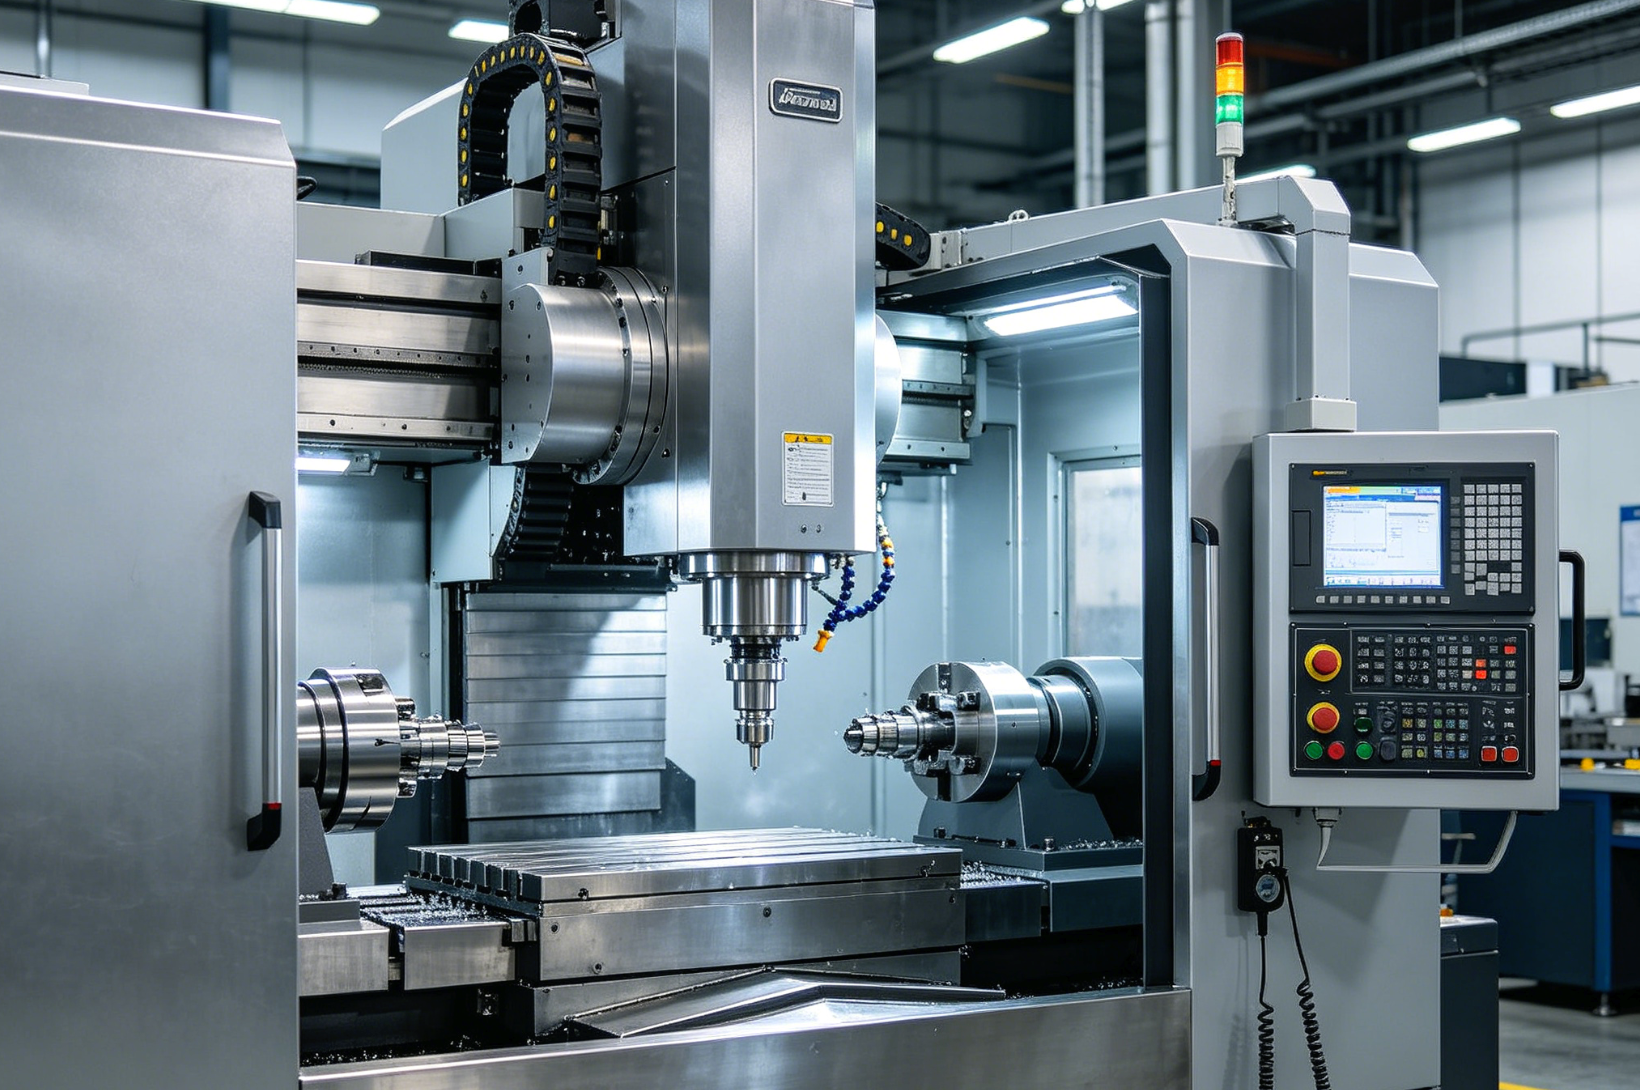
Demiryolu Araçları İçin CNC Torna Tezgahı Nedir?
Demiryolu taşıt parçaları için tasarlanmış bir CNC torna tezgahı, öncelikle tekerlek takımları, akslar, fren diskleri, dişli boşlukları ve şaft tertibatları gibi demiryolu taşıtlarına özgü parçaları işlemek üzere tasarlanmış hassas bir tornalama makinesidir. Metal işleme endüstrilerinde kullanılan genel amaçlı CNC torna tezgahlarından farklı olarak, demiryoluna özel modeller ağır hizmet tipi iş mili gücüne, genişletilmiş yatak hareketine, gelişmiş termal kararlılığa ve demiryolu güvenlik ve birlikte çalışabilirlik standartlarına uyumluluğa önem verir.
Amerikan Demiryolları Birliği (AAR), Kuzey Amerika yük ve yolcu demiryolu hizmetlerinde kullanılan işlenmiş bileşenler için boyut toleranslarını, malzeme özelliklerini ve yeterlilik testlerini düzenleyen ayrıntılı özellikler yayınlamaktadır. Avrupa'da ve uluslararası alanda, BM ECE Yönetmeliği 137 ve EN 13232 serisi, bu sektördeki CNC torna tezgahlarının sürekli olarak ulaşması gereken tekerlek ve aks işleme toleranslarını belirler. Bu standartlar, yalnızca hedef boyutları değil, aynı zamanda yüzey işleme gereksinimlerini, sertlik aralıklarını ve makine tezgahının kendisinin sağladığı geometrik hassasiyeti tamamlayan tahribatsız test protokollerini de tanımlar.
Demiryolu aksı işleme için CNC torna tezgahlarını kullanan demiryolu işletmecileri için, bu özelliklere tek bir kurulumda ulaşabilme yeteneği, pazarlık konusu edilemez bir performans kriteridir.
Ağır Demiryolu Bileşenleri için Mil Gücü ve Rijitliği
Demiryolu bileşenleri, diğer endüstrilerdeki tipik işlenmiş parçalara göre önemli ölçüde daha ağır ve büyüktür. Bir yük vagonunun yüklü tekerlek takımı 1.200 kg'ı aşabilir ve tekerlek çapları 750 mm'den 1.000 mm'nin üzerine kadar değişebilir. Bu geometri, düşük iş mili hızlarında yüksek tork çıkışına sahip bir makine gerektirir; bu da yüksek hızlı küçük parça işleme performansından temelde farklı bir performans profilidir.
Demiryolu uygulamaları için tasarlanmış CNC torna tezgahları genellikle 50 kW veya daha yüksek iş mili gücüne sahiptir ve uzun süreler boyunca istikrarlı kesme kuvvetleri sağlayabilen hidrolik veya AC servo tahrikli ana iş milleri kullanır. Makine gövdesi ve kılavuz ray yapısı, algılanabilir bir sapma olmadan kesme kuvvetlerine dayanmalıdır, çünkü ağır bir kaba işleme geçişi sırasında herhangi bir esneme, bitmiş yüzeylerde doğrudan geometrik hatalara dönüşür.
Demiryolu kullanımına yönelik ağır hizmet tipi hassas CNC torna tezgahları genellikle indüksiyonla sertleştirilmiş, hassas taşlanmış kılavuz rayları; kutu tipi veya doğrusal makaralı kılavuz konfigürasyonları; ve demiryolu tekerlek ve aks işlemesinde karakteristik olan radyal ve eksenel yükler için tasarlanmış büyük çaplı mil yatakları içerir. Bu yapısal sağlamlık, yeniden boyutlandırmadan önce aşınmış veya aşırı büyük parçalardan malzeme çıkarmak için gereken tam kesme derinliği döngüleri boyunca CNC tornalama doğruluğunun korunmasını sağlar.
Hassas İşleme ve Tolerans Uyumluluğu
Demiryolu tekerlek takımları, tekerlek yuvarlanma daireleri arasında sabit bir ray açıklığı boyutuyla (nominal olarak 1.435 mm standart ray açıklığı) eşleştirilmiş bir çift olarak çalışır. Tekerlek çapında, aks mili çapında veya konik profilde herhangi bir sapma, izleme dengesizliğine, düzensiz aşınmaya veya güvenlik açısından kritik dinamik yüklere neden olur. BM ECE Yönetmeliği 137, tekerlek takımı işlemesinin montajdan önce karşılaması gereken tekerlek yük kategorilerini ve ilgili boyut sınırlarını belirtir.
Bu sektörde kullanılan CNC torna tezgahlarının, kritik mil ve hatve çaplarında ±0,05 mm mertebesinde toleranslara ulaşması ve bunları tekrarlayabilmesi gerekir; yüzey pürüzlülüğünün ise genellikle rulman milleri ve tekerlek sırt profillerinde Ra 1,6 μm veya daha iyi olması gerekmektedir. Federal Transit İdaresi'nin Raylı Araç Yeterlilik Testi Kılavuzu, üretim partileri genelinde makine performansını bu gereksinimlere göre doğrulayan test protokolleri sunmaktadır.
Kapalı döngü geri besleme kontrolü, doğrusal ölçekli konum doğrulaması ve işlem içi kuvvet izleme özelliklerine sahip modern CNC sistemleri, demiryolu özelinde kullanılan CNC torna tezgahlarının operatör müdahalesi olmadan yüzlerce işleme döngüsü boyunca bu toleransları korumasını sağlar. Bu tekrarlanabilirlik seviyesi, işlenmiş her bir parçayı hizmete geri göndermeden önce resmi çizimlere göre onaylamak zorunda olan bakım atölyeleri için çok önemlidir.
Otomasyon ve Gözetimsiz İşleme Yeteneği
Demiryolu bakım ortamlarında, araç arıza sürelerinin en aza indirilmesi giderek daha fazla öncelik kazanmaktadır. Uzun süreli manuel kurulum ve denetim gerektiren tekerlek takımı değişimi veya aks yeniden işleme işlemleri, filo kullanılabilirliğini doğrudan etkiler. Demiryolu kullanımı için tasarlanmış CNC torna tezgahları, genellikle otomatik veya yarı otomatik çalışma döngülerini destekleyen özellikler içerir.
Otomasyonun temel özellikleri arasında, demiryolu filolarında karşılaşılan tüm aks uzunlukları aralığına uygun boyutlarda hidrolik veya motorlu punta ve destek ayakları; operatör müdahalesi olmadan kesici kenar konumunu doğrulayan otomatik takım ölçüm ve dengeleme sistemleri; ve demiryoluna özgü fikstür arayüzleriyle uyumlu parça sıkıştırma sistemleri yer almaktadır. Otomatik CNC tekerlek işleme için, bazı sistemler tekerlek somunu tutucuları, otomatik tekerlek sökücüleri ve konveyör veya ray içine yerleştirilmiş parça taşıma sistemlerini entegre ederek tek bir operatörün aynı anda birden fazla makineyi denetlemesini sağlar.
Otomatik işleme özelliği, parça başına işçilik maliyetini düşürürken, kurulum sırasında belirlenen kesme parametrelerinin üretim süreci boyunca tutarlı bir şekilde korunmasını sağlar; bu da uzun süreli işlemler sırasında manuel ilerleme hızı ayarlamasından kaynaklanan değişkenliği ortadan kaldırır.
Tekerlek Profili ve Şekil Doğruluğu
Demiryolu tekerleklerinin sırt profilleri basit silindirler değildir. Araç direksiyon davranışını kontrol eden, salınım hareketlerini azaltan ve tekerlek-ray temas gerilimlerini yöneten çoklu yarıçap geçişleri, flanş geometrileri ve konik bölgeler içerirler. Aşınmış bir tekerlek takımının doğru sırt geometrisini geri kazandırmak için yeniden profillendirilmesi, demiryolu bakımında en sık yapılan işleme operasyonlarından biridir.
Özel tekerlek profilleme yazılımıyla donatılmış CNC torna tezgahları, ilgili standart tarafından belirtilen profili tam olarak yeniden üreten karmaşık konik ve yarıçaplı takım yollarını uygulayabilir. EN 13232 serisi, tekerlek-ray etkileşim profilleri için geometrik parametreleri tanımlar ve bu profil tanımlarını doğrudan içe aktarabilen CNC sistemleri, çizilmiş özelliklerin manuel olarak yorumlanmasına gerek kalmadan uyumluluğu sağlar.
Planlı bakım esasına göre CNC tekerlek tornalama işlemleri gerçekleştiren demiryolu atölyeleri için, profil doğruluğu, sonraki araç dinamik davranışını doğrudan etkiler; bu nedenle CNC tornalama tezgahının CAD/CAM entegrasyonu, mekanik hassasiyeti kadar önemlidir.
Birden fazla bileşen türü için kurulum esnekliği
Bir demiryolu bakım tesisi tipik olarak, birden fazla aks konfigürasyonu, tekerlek çapı, fren diski boyutu ve şaft uzunluğunu içeren karma bir filoya hizmet vermektedir. Bu çeşitli geometrileri işleyebilen tek bir çok yönlü CNC torna tezgahı, işleme departmanının sermaye ihtiyacını ve kurulum karmaşıklığını azaltır.
Başlıca esneklik özellikleri arasında, en uzun raylı araç akslarına uyum sağlayan genişletilmiş X ve Z ekseni hareket alanları; bileşen tipleri arasında hızlı bir şekilde uyum sağlayan modüler ayna ve sıkıştırma sistemleri; ve bileşen karışımında gerekli olan çeşitli kesici takımlar (kaba işleme çubukları, ince işleme uçları, diş açma başlıkları ve kanal açma bıçakları) için yeterli kapasiteye sahip takım magazini konfigürasyonları yer almaktadır.
Raylı sistem uygulamaları için modern çok amaçlı CNC torna tezgahları, tornalama yeteneğini canlı takım ve C ekseni indeksleme ile birleştirerek bu ihtiyacı karşılar; bu sayede aks bileşenlerinde delme, kama kanalı açma ve cıvata deliği işleme işlemleri, parçayı ikincil bir makineye aktarmaya gerek kalmadan gerçekleştirilebilir.
Güvenlik ve Uyumluluk Özellikleri
Demiryolu bileşenlerinin işlenmesi, sıkı bir şekilde denetlenen güvenlik ortamında gerçekleşir. Hareketli ağır bileşenlerin yakınında çalışan personel, sıkışma noktası tehlikeleri, askıda yük riskleri ve yüksek güçlü kesici takım maruziyetiyle karşı karşıyadır. Demiryolu sektörüne hizmet veren CNC torna tezgahı üreticileri, genel amaçlı takım tezgahlarının sağladığı güvenlik özelliklerini aşan güvenlik özelliklerini bünyelerine katmaktadır.
Bunlar arasında, iş mili çalışması sırasında erişimi engelleyen kilitli koruyuculara sahip kapalı işleme bölgeleri; iş alanı çevresindeki kayma tehlikelerini azaltan talaş ve soğutma sıvısı yönetim sistemleri; ve demiryolu bakım ortamlarında geçerli makine güvenliği standartlarına uygun, yedekli hareket durdurma devrelerine sahip acil durdurma sistemleri yer almaktadır. Demiryolları için ISO sertifikasyon gereksinimleri—özellikle demiryolu endüstrisi kalite yönetimi için ISO 9001 ve ISO/TS 22163—ayrıca CNC torna sistemlerinin makine izleme, çevrim kaydı ve denetim raporlama yetenekleri aracılığıyla desteklemesi gereken belgelenmiş süreç kontrolü ve izlenebilirliği de zorunlu kılmaktadır.
Çözüm
Demiryolu araçlarının bileşenleri için tasarlanan CNC torna tezgahları, belirli bir gereksinim kombinasyonunu karşılıyor: yüksek malzeme kaldırma kapasitesi, mikron seviyesinde boyutsal doğruluk, sıkı mevzuat uyumluluğu ve bakım ortamlarında araç arıza süresini en aza indiren operasyonel özellikler. FutureMarketInsights tarafından belgelenen pazar büyüme eğilimi, filoların modernleşmesi ve güvenlik beklentilerinin sıkılaşmasıyla birlikte demiryolu işleme kapasitesine yapılan sürekli yatırımı doğruluyor.
Demiryolu işletmecileri, bakım yüklenicileri ve parça üreticileri için, hedef filonun özel geometrisine ve uyumluluk gereksinimlerine uygun bir CNC torna tezgahı seçmek, güvenlik sertifikasyonu, operasyonel verimlilik ve toplam sahip olma maliyeti açısından doğrudan etkileri olan bir karardır.
SSS
S1: CNC torna tezgahlarında ne tür demiryolu bileşenleri işlenir?
Demiryolu uygulamalarında kullanılan CNC torna tezgahları, tekerlek takımları, akslar, fren diskleri ve fren kampanaları, çekiş motoru milleri, dişli boşlukları, aks yatakları ve tekerlek sırt profillerini işler. Bu bileşenler, araç dinamiği ve yapısal bütünlük açısından güvenlik açısından kritik demiryolu standartlarını karşılamak için hassas boyut kontrolü ve yüzey kalitesi gerektirir.
S2: Demiryolu uygulamalarında kullanılan CNC torna tezgahlarının hangi tolerans değerlerine ulaşması gerekir?
Kritik mil ve yatak yuvası çapları için, demiryolu CNC torna tezgahlarının tipik olarak ±0,05 mm veya daha dar toleranslara sahip olması gerekir. Tekerlek sırt profili toleransları, EN 13232 gibi ilgili standartlar tarafından tanımlanır ve yatak millerinde yüzey kalitesi gereksinimleri genellikle Ra 1,6 μm veya daha iyidir. Belirli tolerans aralığı, bileşen tipine ve çalışma bölgesindeki geçerli standarda bağlıdır.
S3: Demiryolu CNC torna tezgahları, standart endüstriyel CNC torna tezgahlarından nasıl farklıdır?
Demiryolu sektörüne özel CNC torna tezgahları, önemli ölçüde daha yüksek iş mili gücü ve tork değerlerine, tam boy aksları barındırmak için uzatılmış yatak hareketine, uzun üretim süreçleri için geliştirilmiş termal kararlılığa ve profil doğruluğu doğrulaması, proses dokümantasyonu ve ağır parça taşıma için tasarlanmış güvenlik koruma sistemleri gibi uyumluluk odaklı özelliklere sahiptir. Genel amaçlı işleme için geçerli olmayan AAR M-1001 veya EN 13232 gibi demiryolu endüstrisi standartlarını karşılamak üzere tasarlanmıştır.
Yayın tarihi: 14 Nisan 2026