


CNC makine alarm ışıklarıCNC tezgahlarının çalışması sırasında alarm ışıkları hayati öneme sahip güvenlik uyarı sinyalleridir. Operatörleri ekipmanın çalışma durumu hakkında sesli geri bildirim (örneğin bip sesleri veya uyarı sesleri) yoluyla bilgilendirirler. Alarm ışığının normal ses çıkarıp çıkarmaması, ekipman arızalarının hızlı bir şekilde tespit edilip edilemeyeceği ve tezgah çalışmasının güvenli bir şekilde sağlanıp sağlanamayacağıyla doğrudan ilişkilidir. Alarm ışığının anormal sesi, örneğin hiç ses çıkmaması veya aralıklı ses çıkarması, yalnızca bakım verimliliğini etklemekle kalmaz, aynı zamanda güvenlik tehlikesi de oluşturabilir. Bu makale, anormal alarm ışığı sesinin belirtilerini açıklayacak ve ekipman bakım personelinin sorunları verimli bir şekilde çözmesine ve tezgah çalışmasının istikrarlı bir şekilde sağlanmasına yardımcı olmak için sistematik bir sorun giderme ve onarım süreci sunacaktır.
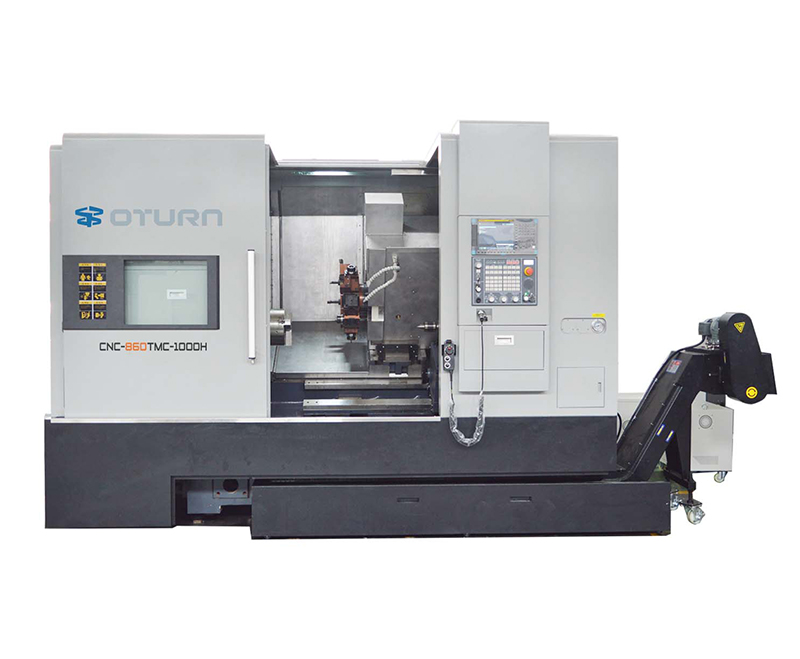
Anormal Alarm Işığı Sesi ile İlgili Yaygın Belirtiler ve Sorun Giderme Yöntemleri
Alarm ışığının anormal sesi genellikle üç şekilde kendini gösterir:
• Ses yok: Bu genellikle ses çıkış bağlantısının kopmasından veya güç kaynağı sorunundan kaynaklanır.
• Gürültü veya bozulma: Bu genellikle zil veya hoparlör gibi ses üreten bileşenlerin eskimesi veya hasar görmesi ya da kararsız güç kaynağı voltajından kaynaklanır.
• Kesintili veya süreksiz ses: Bu durum genellikle sinyal iletim hattındaki zayıf temas veya kararsız bağlantıdan kaynaklanır.
Ayrıca, anormal sesin kapsamını belirlemek çok önemlidir. Sorun sadece acil durdurma veya aşırı yük alarmı gibi belirli alarm durumlarında mı ortaya çıkıyor? Yoksa anormal ses tüm alarmlarda mı ortak? Sadece bazı alarmlar anormal ses çıkarıyorsa, alarm sisteminin mantığında veya ilgili sensörlerde bir sorun olabilir. Tüm alarmlar anormal ses çıkarıyorsa, alarm lambası donanımında veya güç kaynağı sisteminde bir sorun olabilir. Bu konuların açıklığa kavuşturulması, araştırmanın kapsamını daraltmaya ve zamandan tasarruf etmeye yardımcı olacaktır.
Alarm ışığı ses sorunlarını gidermek için sistematik adımlar
1. Güç kaynağını ve sinyal hatlarını kontrol edin.
Alarm lambasının ses modülü sabit bir güç kaynağına bağlı olmalıdır, bu nedenle ilk görev güç kaynağını doğrulamaktır. Bakım personeli öncelikle makinenin ana güç kaynağını kapatmalı ve ardından alarm lambasının güç terminallerindeki voltajı (genellikle 24V DC) ölçmek için bir multimetre kullanmalıdır. Voltajda herhangi bir voltaj yoksa veya önemli dalgalanmalar varsa, bir sonraki adım sigortanın atmış olup olmadığını veya kontaktör kontaklarında oksitlenme olup olmadığını kontrol etmektir. Atmış bir sigorta hemen değiştirilmeli, oksitlenmiş kontaklar ise ince zımpara kağıdı ile zımparalanmalı ve iyi temas sağlamak için tekrar sıkılmalıdır.
Ardından, alarm lambasını bağlayan sinyal kablosunu takip edin ve alarm lambasının terminal bloğundan PLC çıkış modülüne veya alarm kontrol ünitesine kadar tüm kabloları ve konektörleri inceleyin. Uzun süreli titreşimCNC makinesiKablo bağlantılarını kolayca gevşetebilir veya hasar verebilir. Hasarlı koruyucu kılıf ayrıca parazite neden olarak sinyal anormalliklerine yol açabilir. Bakım sırasında, her bir bileşeni ayrı ayrı kontrol edin, terminalleri yeniden bağlayın ve kablolamanın iyi durumda olduğundan ve koruyucu kılıfın sağlam olduğundan emin olmak için bağlantı vidalarını sıkın.
2. Donanım Kontrolü ve Ses Çıkaran Bileşenlerin Değiştirilmesi
Güç ve sinyal hatlarının normal olduğunu doğruladıktan sonra, alarm lambasının içindeki zil veya hoparlörde bir sorun olabilir. Alarm lambasını kapattıktan sonra, alarm lambasını sökün ve ses çıkaran bileşeni, çatlak diyafram veya yanmış bobin gibi belirgin hasarlar açısından görsel olarak inceleyin. Görünüm normal ise, ses çıkaran bileşenin direncini ölçmek için bir multimetre kullanın. Anormal bir direnç değeri (aşırı yüksek veya sıfıra yakın) bileşen arızasını gösterir.
Parça değiştirirken, yeni parçanın voltaj özelliklerinin ve montaj boyutlarının eski parçanınkilerle eşleştiğinden emin olun. Montaj sırasında, ikincil hasara neden olabilecek ters bağlantıyı önlemek için kutuplara dikkat edin. Nitelikli parçaların seçimi, alarm lambasının uzun süreli ve istikrarlı çalışmasını sağlar.
3. PLC Sistem Parametrelerini ve Alarm Mantığını Doğrulayın
Donanım sağlam ise, bir sonraki adım takım tezgahı kontrol sistemindeki alarm ayarlarını doğrulamaktır. Alarm sesinin etkin olup olmadığını kontrol etmek için PLC programlama arayüzünü veya parametre ayarları sayfasını kullanın. Bazı takım tezgahlarında alarm sesi susturulabilir, bu da alarm ışığının sönük kalmasına neden olabilir. Ayrıca, farklı alarm türleri için PLC çıkışlarının düzgün çalışıp çalışmadığını doğrulamak da önemlidir. Örneğin, acil durdurma alarmı için PLC çıkışının alarm sesini tetikleyip tetikleyemediği kontrol edilmelidir. PLC yanıt vermiyorsa, ön uç tetikleme bileşeninde bir arıza olup olmadığını görmek için acil durdurma düğmesini ve ilgili sensörleri kontrol edin.
Bazı cihazlar alarm sesinin yüksekliğini ve frekansını ayarlayabilir. Ses zayıf veya bozuksa, varsayılan ayarlara geri dönün ve net ve etkili bir ses elde etmek için parametreleri yeniden ayarlayın.
Onarım Sonrası Fonksiyonel Doğrulama ve Rutin Bakım Önerileri
Onarımlardan sonra, alarm ışığının sesinin net ve istikrarlı olduğundan emin olmak için acil durdurma düğmesine basma veya aşırı yük testi yapma gibi çeşitli alarm senaryolarını doğrulamak amacıyla simüle ettiğinizden emin olun. Arızanın nedenine ve özel onarım sürecine ilişkin ayrıntılı kayıtlar, sonraki bakım sırasında referans olması için ekipman bakım dosyasına eklenmelidir.
Anormal alarm ışığı seslerinin sıklığını azaltmak için düzenli bir bakım planı oluşturulması önerilir. Ekipman titreşiminden kaynaklanan gevşemeyi önlemek için alarm ışığının kablo bağlantılarını ve terminal sıkılığını en az ayda bir kontrol edin. Ayrıca, temizlik yaparken...CNC torna merkeziAlarm lambasına su ve yağ sızmasını ve nemin sesli uyarı veren bileşenlere zarar vermesini önlemek için dikkatli olunmalıdır. Bileşenlerin eskidiği tespit edilirse, alarm sisteminin uzun vadeli etkinliğini sağlamak için zamanında değiştirilmesi çok önemlidir.
“Arıza giderme – onarım – doğrulama – önleme” şeklinde sistematik bir bakım döngüsü oluşturarak, yalnızca alarm ışığının sesinin güvenilirliği artırılmakla kalmaz, aynı zamanda makine takımının genel güvenlik uyarı yetenekleri de önemli ölçüde geliştirilerek sorunsuz üretim sağlanabilir.
Çözüm
Alarm ışığı arızaları önemsiz gibi görünse de, takım tezgahının güvenlik uyarı sisteminin temel işlevi için çok önemlidir. Bakım süreci, "önce kolay, sonra zor, önce donanım, sonra yazılım" ilkesini izleyerek, güç kaynağı kablolamasından ve sinyal iletiminden sesli uyarı donanımına ve sistem ayarlarına kadar arıza noktasını adım adım belirlemelidir. Ancak bu şekilde alarm ışığının sesli uyarı işlevi hızla geri yüklenebilir, CNC takım tezgahının arıza tepki hızı artırılabilir ve üretim güvenliği garanti altına alınabilir. Bakım personeli, bilimsel bakım yöntemlerine hakim olmanın yanı sıra, arızaların oluşumunu temelden azaltmak ve CNC tezgahının güvenli ve verimli çalışmasını sağlamak için düzenli olarak önleyici bakım da yapmalıdır.
Yayın tarihi: 03 Eylül 2025