


Boru diş açma torna tezgahına ayrıca şu isim verilir:petrol ülkesi torna tezgahıGenel olarak, diş açma işlemi, bir şekillendirme aletiyle iş parçası üzerinde diş açma yöntemini ifade eder ve başlıca tornalama, frezeleme, kılavuz çekme, diş taşlama, taşlama ve girdap kesme işlemlerini içerir. Diş açma, frezeleme ve taşlama işlemlerinde, takım tezgahının iletim zinciri, tornalama aletinin, freze bıçağının veya taşlama taşının, iş parçasının her devri için bir adım ile iş parçasının ekseni boyunca doğru ve düzgün bir şekilde hareket etmesini sağlar. Kılavuz çekme veya diş açma işleminde ise, alet (kılavuz veya kalıp) iş parçasına göre döner ve ilk oluşturulan diş oluğu, aletin (veya iş parçasının) eksenel olarak hareket etmesini sağlar.
Ve esas amacımız, iplik döndürme işlemidir.boru diş açma tornalarıDiş açma tornasında diş açmak için diş şekillendirme takımı veya diş tarağı takımı kullanılabilir. Şekillendirme takımıyla diş açma, takım yapısı basit olduğu için küçük seri üretim ve dişli iş parçalarının işlenmesinde yaygın bir yöntemdir. Diş tarağı takımıyla diş açma yüksek üretim verimliliğine sahiptir, ancak takım yapısı karmaşıktır ve yalnızca orta ve büyük ölçekli üretimde ince dişli kısa dişli iş parçalarının işlenmesi için uygundur.
Trapezoidal diş açmada kullanılan sıradan torna tezgahlarının hassasiyet aralığı genellikle 8-9'a kadar ulaşırken, profesyonel torna tezgahlarının üretim verimliliği ve hassasiyeti çok daha yüksektir.CNC boru diş açma makinesiÖnemli ölçüde iyileştirilecektir.
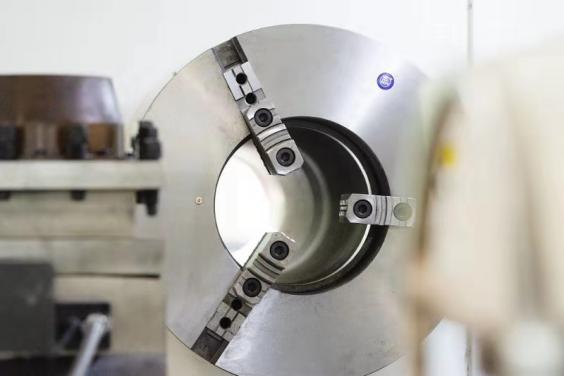
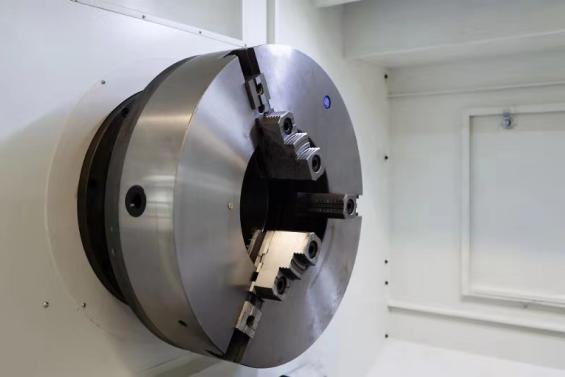
Boru diş açma tornasımakineBu, büyük çaplı boru bağlantı parçalarının tornalanması için özel olarak tasarlanmış yatay bir torna tezgahıdır. Nispeten büyük bir mil çapına (genellikle 135 mm'nin üzerinde) ve mil kutusunun ön ve arka tarafında bulunan birer aynaya sahiptir. Bu, büyük çaplı boruların veya çubukların sıkıştırılmasını ve işlenmesini kolaylaştırır.
Petrol ülkesitornamakineGenellikle iş mili kutusunda büyük bir delik bulunur ve iş parçası, iş milinin her iki ucundaki iki ayna tarafından sıkıştırılarak bu delikten geçtikten sonra döndürülür. Takım beslemesi genellikle iki şekilde yapılır: biri, normal torna tezgahlarında olduğu gibi, kızağı ve yatağın önündeki takım tutucuyu tahrik etmek için kullanılan vida mili ile; diğeri ise yatağın ortasındaki kızağın üzerindeki düz tarak ile yapılır. Bıçağın dış diş açma başlığı (otomatik açılıp kapanan diş açma başlığına bakınız) iş parçasını keser ve ileri doğru hareket eder. Uzun boruları işlemek için kullanılan bazı takım tezgahlarında ayrıca orta çerçeve, takım dayanağı ve arka destek gibi iş parçası destek cihazları da bulunur.
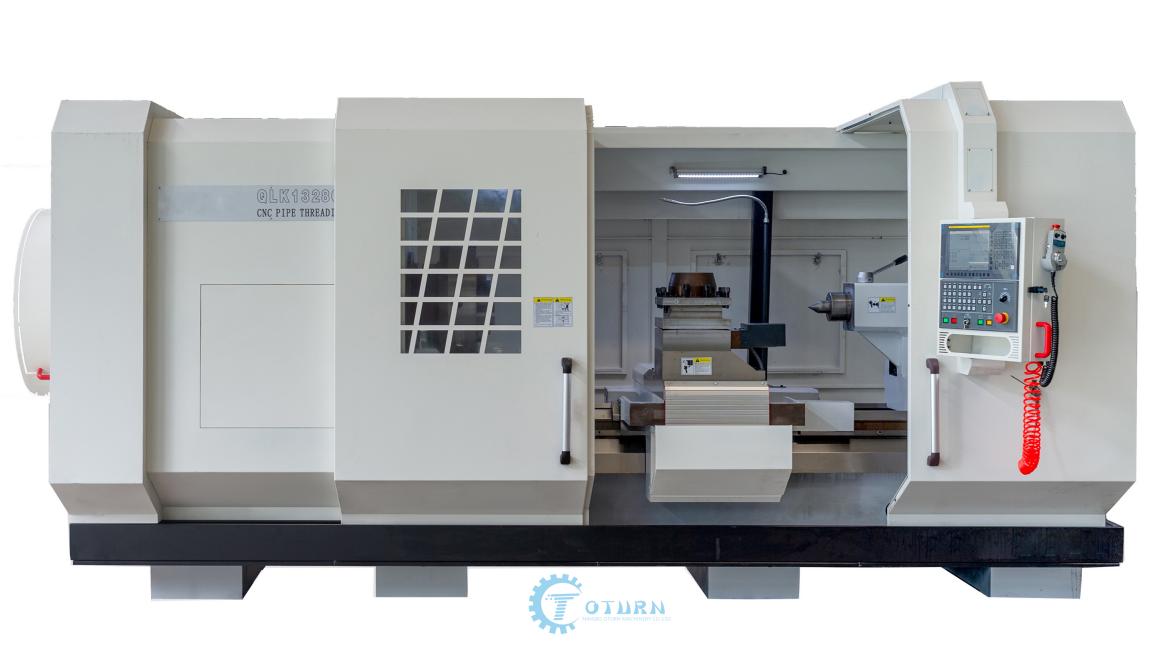
CNC boru diş açma tornasıtavsiye etmek
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
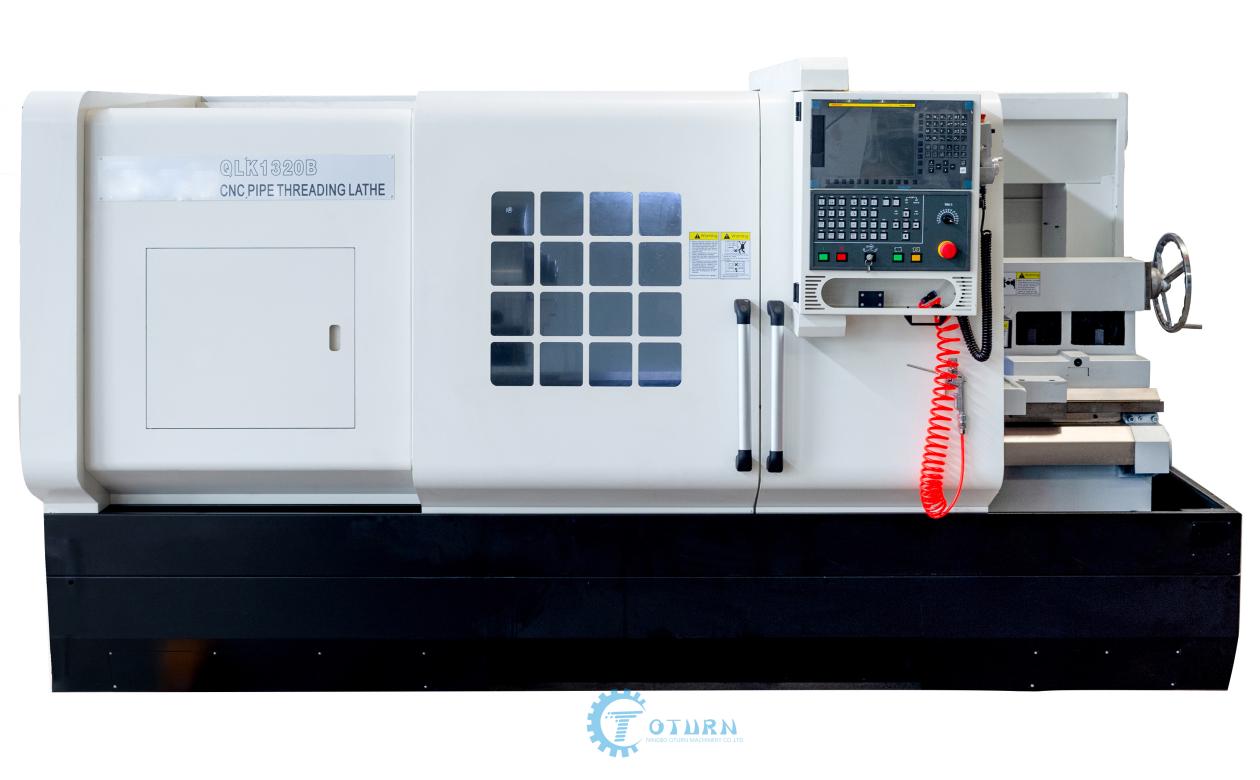
QLK1320
Özellikleriyüksek kaliteboru diş açma tornası:
1. Yatak, orijinal üç katmanlı duvar yapısına sahiptir ve arka duvar 12 derecelik eğimli bir düzlemle düzenlenmiştir; bu da takım tezgahının rijitliğini önemli ölçüde artırır.
2. Ana tahrik zinciri kademeli tahrik sistemine sahiptir, bu da takım tezgahının enerji tüketimini ve gürültüsünü azaltır.
3. Ayrı hidrolik kutuların, merkezi yağlamanın ve güçlü soğutmanın kullanılması, yalnızca milin sıcaklığını düşürmekle kalmaz, aynı zamanda mil kutusunun temizliğini ve yağlanmasını da etkili bir şekilde korur.
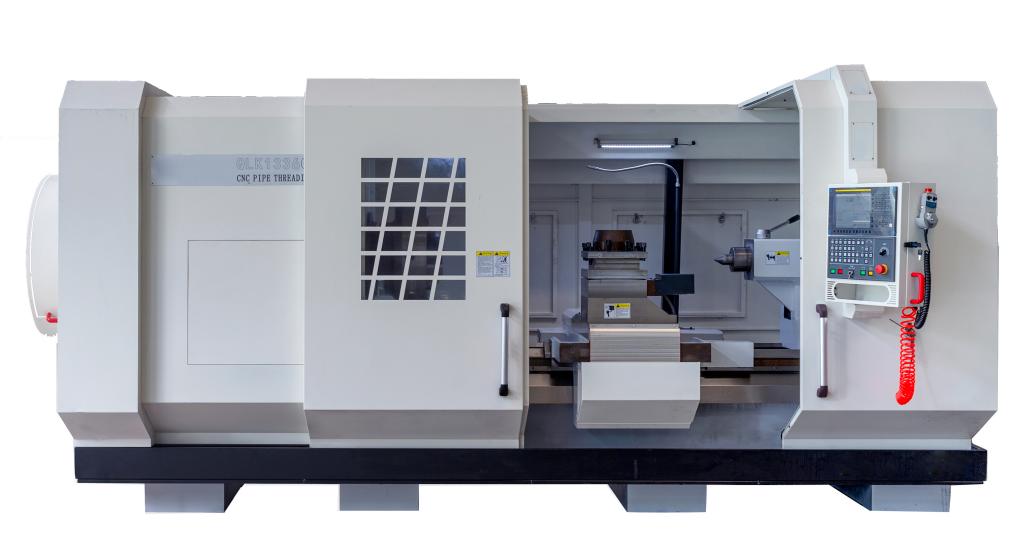
QLK1336
QLK1336CNC Petrol bölgesi torna tezgahıYeni tasarlanmış bir CNC boru diş açma torna tezgahıdır. Ana tahrik sistemi, seçilen iş mili servo motorunun nominal frekans çalışma aralığına uyacak şekilde tasarlanmıştır. Tam kademesiz hız ayarı, geniş hız ayar aralığı, sadece yüksek hızlı diş açma gereksinimlerini karşılamakla kalmaz, aynı zamanda yüksek kesme verimliliği ve düşük gürültü seviyesine de sahiptir.
Boru diş açma tornalarının avantajları ve faydaları
(1)Makine gövdesi
Gövde rayının genişliği 650 mm, malzeme HT300'dür. Ultrasonik frekanslı sertleştirme ile HRC52 sertliğine ulaşılmıştır. Yüksek hassasiyetli taşlama makinesi ile taşlandıktan sonra pürüzlülük Ra0.63'tür. Yüksek hassasiyet ve aşınma performansına sahiptir. Makine gövdesi yekpare bir yapıdadır, bu da takım tezgahının rijitliğini önemli ölçüde artırır.
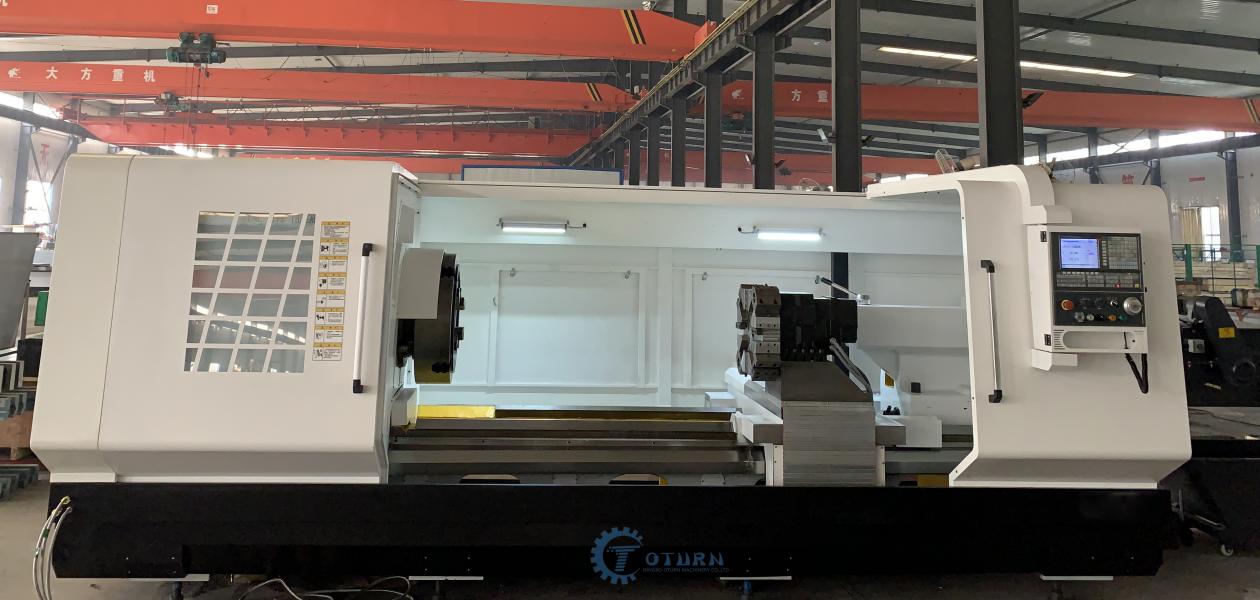
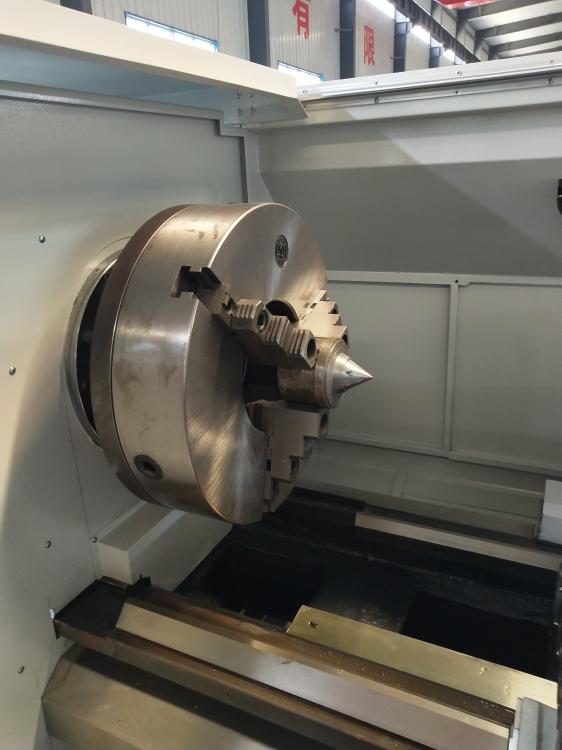
(2)CNC Petrol ülkesi mmakinelerKafa Kutusu
Entegre dişli kutusu tipi iş mili ünitesi, yüksek güçlü iş mili servo motoru,
İki kademeli şanzıman, kademesiz hız ayarı.
Geniş hız ayarı aralığı, yalnızca yüksek hızlı diş açma gereksinimlerini karşılamakla kalmaz, aynı zamanda verimli kesim de sağlar. Sertleştirilmiş ve hassas taşlanmış dişliler, yüksek kaliteli rulmanlar, makinenin düşük gürültü seviyesi ve iyi ses kalitesine sahip olmasını sağlar.
Mil kutusu, güçlü dış sirkülasyonlu soğutma yağlaması kullanır.
Bu, yalnızca milin sıcaklığını düşürmekle kalmaz, aynı zamanda mil kutusunun temizliğini ve yağlanmasını da sağlar.
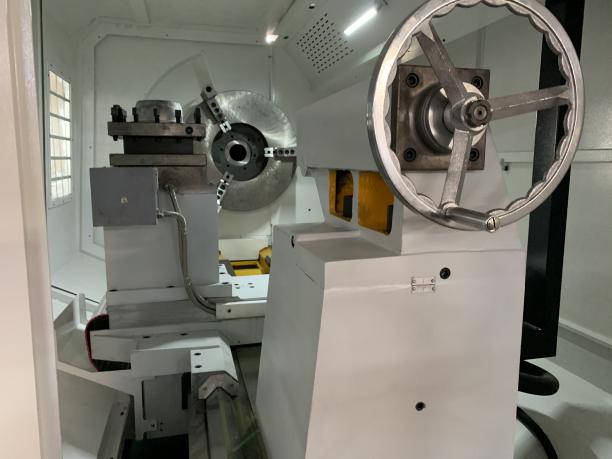
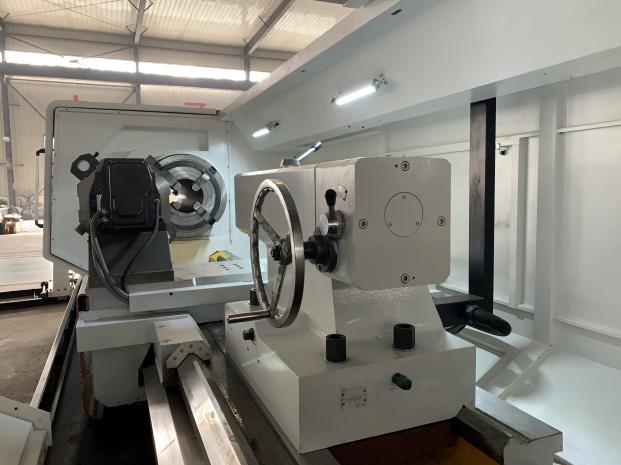
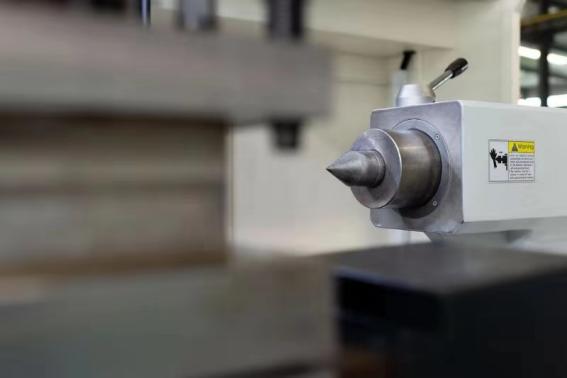
(3) Kuyruk mili
Bu takım tezgahı standart olarak φ120 punta mili ile birlikte gelir. Üst kısım Mohs 6# sertliğindedir.
(4) Çift eksenli besleme
Hem X ekseni hem de Z ekseni, yüksek hassasiyetli bilyalı vidalı direkt tahrik ve ön gerilimli vidalı yapıya sahiptir. Konumlandırma ve destekleme için hassas bilyalı vidalı rulmanlar kullanılır; Z mili vida somunu rafı yekpare döküm yapıdadır.
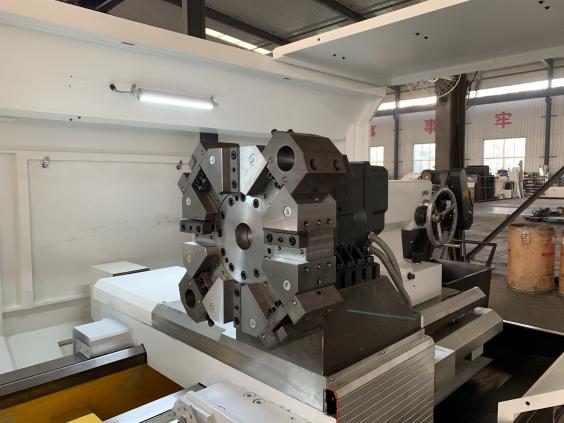
(5)CNC Taret
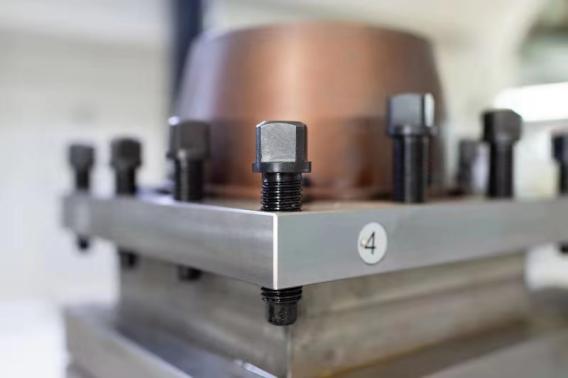
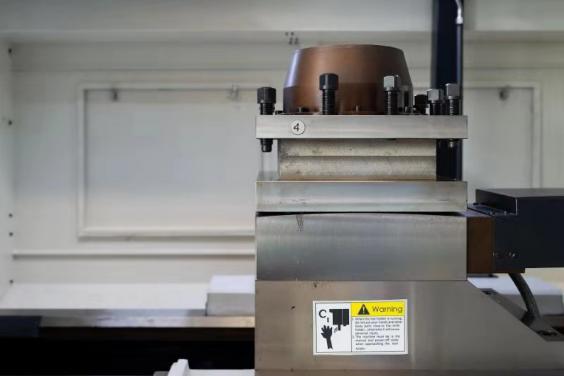
(HAK21280) CNC dikey takım tutucu kullanılmıştır. Yüksek hassasiyet, düzgün dönüş, basit kullanım gibi özelliklere sahiptir.
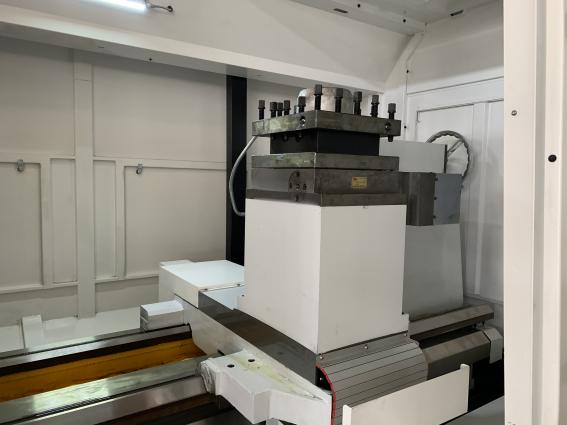
Seçmeniz için dört nedenCNC boru diş açmammakine veyapetrol bölgesi işleme tornası
1.boru diş açma tornasıYüksek otomasyon derecesi, yüksek verimlilik ve yüksek hassasiyet, geniş uygulama alanı ve basit kullanım özelliklerine sahiptir.
2. Komodin kutusu, kademesiz hız değişimine sahip bir frekans dönüştürücü motorla çalıştırılır. Mil yatakları tanınmış yerli üreticilerden, üç çeneli aynalar da tanınmış yerli markalardan temin edilmiştir.
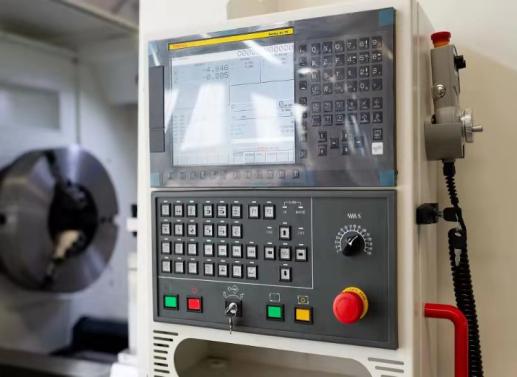
3. Sayısal kontrol sisteminin modüler tasarımı, hata ayıklamayı ve bakımı kolaylaştırır. X ve Z eksenlerinde yüksek güçlü servo motorlar kullanılmıştır; bu da gelişmiş performans ve yüksek güvenilirlik sağlar.
4.Dökme yataklı kızak, kayar plaka, makul iç nervür düzeni, yüksek hassasiyetli bilyalı vida, yüksek hassasiyet ve doğru iletim özelliklerine sahiptir.
Ana Parçaların Resimleri
Standart yapılandırma
Dört istasyonlu elektrikli takım tutucu, otomatik merkezi yağlama, soğutma sistemi, yarı kapalı koruyucu kapak.
Bu ürün, makine imalatı, petrol, kimya, kömür, jeolojik araştırma, kentsel su temini ve drenajı ve diğer sektörlerdeki mekanik işleme operasyonlarında yaygın olarak kullanılmaktadır.
Geriye kalan ana bölümler şunlardır:sondaj boruları ve bağlantı parçaları.
Petrol endüstrisi, petrol (doğal petrol, petrol şist ve doğal gaz dahil) çıkaran, rafine eden ve işleyen bir sanayi sektörüdür. Petrol sahası jeolojik araştırması, petrol sahası geliştirme ve petrol arama, taşıma, rafineri ve işleme ünitelerinden oluşmaktadır.
Petrol ve doğalgaz endüstrisinde borulama için en yaygın kullanılan terim Petrol Borulaması (OCTG)'dır. Petrol borularının kullanım amacı farklı olabilir: gaz, petrol, su, buhar vb. çıkarmak veya enjekte etmek için kullanılabilirler ve özel uygulamalara göre muhafaza borusu veya boru olarak ikiye ayrılabilirler. Muhafaza borusu, petrol kuyularının iç veya dış kirleticilerin aşındırmasına karşı dayanıklılığını korumak için koruyucu bir katman olarak kullanılır; boru ise petrol enjekte etmek veya çıkarmak için kullanılır.
Boru dişiing takım tezgahları Petrol endüstrisinde yaygın olarak kullanılan petrol borularının işlenmesinde kullanılırlar. Petrol kuyularında petrol ve doğal gaz taşımak için kullanılan çelik bir borudur. Kuyu muhafazasına yerleştirilir ve petrol ve gaz, petrol borusundan kuyu başına doğru akar.
Boru dişlerinde iki farklı boyut bulunmaktadır; biri inç başına 8 dişli, kubbeli yuvarlak tabanlı V şeklinde konik boru dişi, diğeri ise inç başına 10 dişli, kubbeli yuvarlak tabanlı V şeklinde konik boru dişidir.
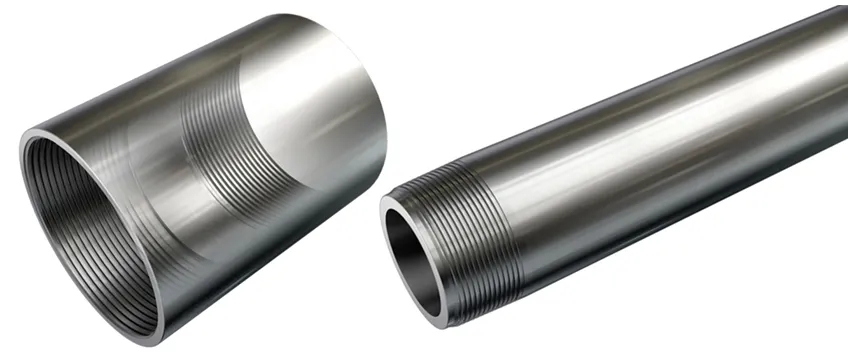
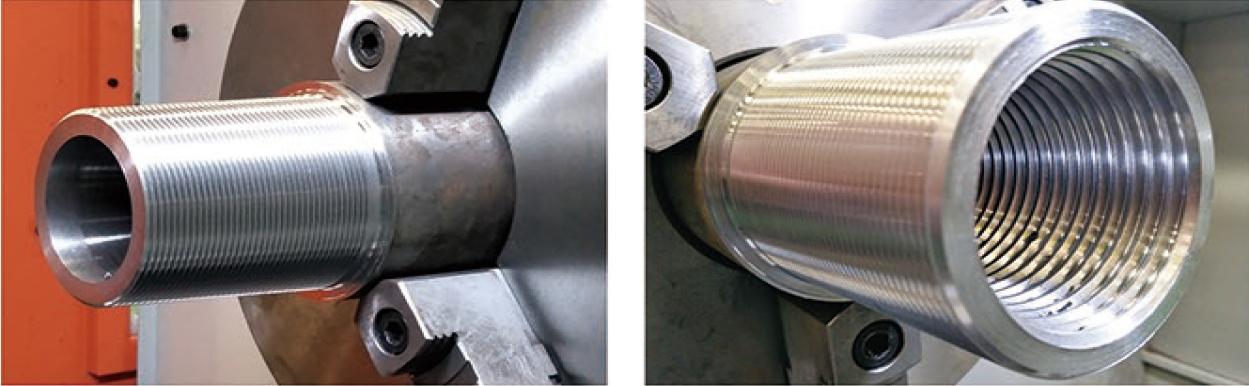
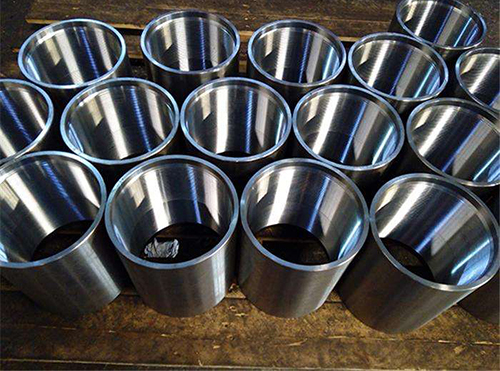
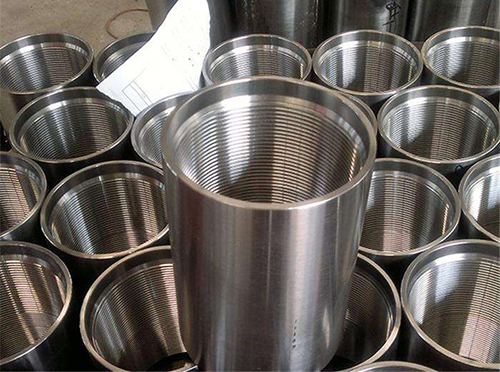
Diş, bir silindir veya koninin yüzeyinde spiral bir çizgi boyunca oluşturulmuş, önceden belirlenmiş bir diş profiline sahip sürekli bir çıkıntıdır. Diş açmanın birçok yolu vardır ve diş açma genellikle genel işlemede kullanılır.işleme dişleriYatay torna tezgahında, iş parçası ile takım arasındaki hareket ilişkisi sağlanmalıdır. Gerçekteiplik çevirmeÇeşitli nedenlerden dolayı, mil ile takım arasındaki hareketin belirli bir noktasında sorunlar oluşmakta, bu da diş açma sırasında arızalara ve normal üretimin aksamasına neden olmaktadır. Bu durumda, sorunun zamanında çözülmesi gerekmektedir.
Yüksek pürüzlülük sorununu nasıl çözeceğiniz konusunda, deneyimli boru diş açma torna operatörlerinin bazı önerileri şunlardır:
1. Yüksek hız çeliği tornalama aletiyle tornalama yaparken, tornalama hızı azaltılmalı ve tornalama yağı eklenmelidir.
2. Milin kesit alanını artırın ve uzatma uzunluğunu azaltın (çünkü mil yeterince rijit olmadığı için kesim sırasında titreşime eğilimlidir).
3. Tornalama takımının uzunlamasına ön açısını azaltın ve orta kızak plakasının vida somununun boşluğunu ayarlayın (tornalama takımının uzunlamasına ön açısı çok büyükse ve orta kızak vida somununun boşluğu da çok büyükse, bu durum takımın kolayca arızalanmasına neden olur).
4. Yüksek hızlı diş açma işleminde, son kesimin tornalama kalınlığı genellikle 0,1 mm'den daha büyüktür ve talaşlar eksen yönüne dik olarak dışarı atılır (yüksek hızlı diş açma(Eğer tornalama kalınlığı çok inceyse veya talaşlar eğik yönde atılıyorsa, diş kenarlarının çekilmesi kolaydır).
5. Yüksek kaliteli kılavuz çekme yağı veya aşırı basınç önleyici madde içeren torna yağı kullanılmalıdır.iş parçacığını işlemekİş parçasının torna tezgahından geçirilmesi sırasında, özel metal işleme yağı kullanımı, düşük doğruluk ve verimlilik sorununu telafi edebilir.
Yayın tarihi: 21 Eylül 2021