


BOSM -6010 Karşıt Başlıklı Delme Frezeleme Makinesi
1. Makine kullanımı:
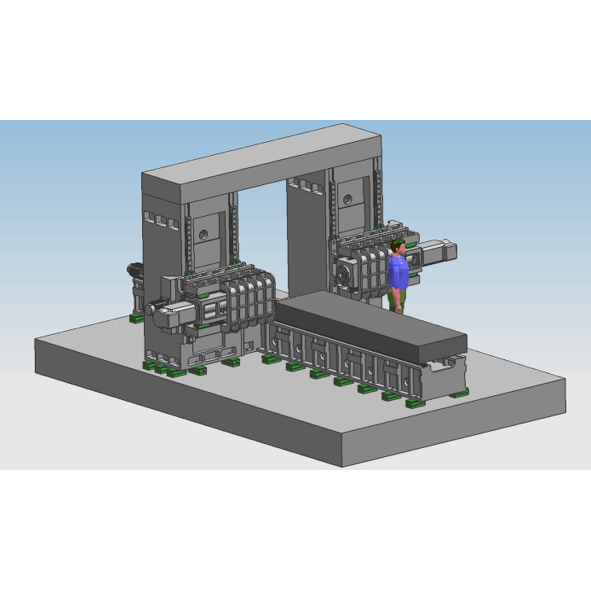
BOSM-6000*1000 sabit kirişli CNC portal çift kolonlu kafa kafaya delme ve frezeleme makinesi, ekskavatör kolları/çubuklarının işlenmesi için özel bir takım tezgahıdır. İş parçasının hızlı işlenmesini sağlar; iş parçası etkili strok aralığı içinde delinebilir, frezelenebilir ve delik açılabilir; iş parçası tek seferde yerinde işlenebilir (ikincil sıkıştırmaya gerek yoktur); yükleme ve boşaltma hızı hızlıdır, konumlandırma hızı hızlıdır ve işleme hassasiyeti yüksektir, işleme verimliliği yüksektir.
2.Makine yapıözellikler:
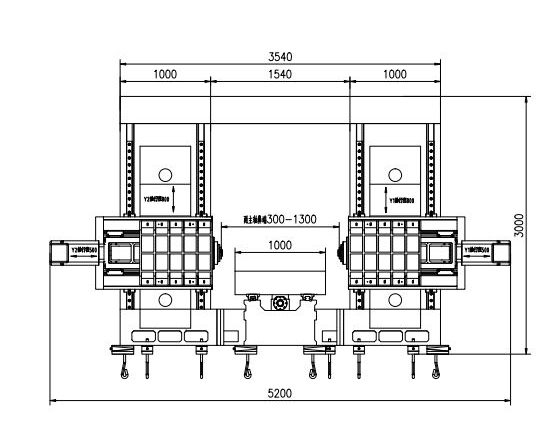
Takım tezgahının ana bileşenleri: yatak, iş tezgahı, sol ve sağ kolonlar, kirişler, portal bağlantı kirişleri, kızaklar, pistonlar vb.; büyük parçalar reçine kum kalıplama, yüksek kaliteli gri dökme demir 250 dökümden yapılmıştır, sıcak kum çukurunda tavlama → titreşimli yaşlandırma → ısıl işlem fırınında tavlama → titreşimli yaşlandırma → kaba işleme → titreşimli yaşlandırma → sıcak fırında tavlama → titreşimli yaşlandırma → ince işleme aşamalarından geçirilerek parçaların negatif gerilimi tamamen ortadan kaldırılır ve parçaların performansı istikrarlı tutulur. Sabit yatak, sol ve sağ kolonlar, portal ve iş tezgahı hareketlidir; frezeleme, delme, havşa açma, kılavuz çekme vb. fonksiyonlara sahiptir. Takım soğutma yöntemi dıştan soğutmadır. Takım tezgahı 5 besleme eksenine sahiptir, bu da 4 eksenli bağlantı ve 5 eksenli tek hareketli çalışma imkanı sağlar. 2 adet güç ünitesi bulunmaktadır. Takım tezgahının ve güç ünitesinin eksenleri aşağıdaki şekilde gösterilmiştir.


2.1.Eksenel iletim besleme parçasının ana yapısı
2.1.1.X ekseni:Çalışma tablası, sabit yatağın kılavuz rayı boyunca yanal olarak ileri geri hareket eder.
X ekseni tahrik sistemi: AC servo motor ve yüksek hassasiyetli planet dişli redüktörü, bilyalı vida ile tahrik edilerek çalışma tezgahının hareketini sağlar ve X ekseninin doğrusal hareketini gerçekleştirir.
Kılavuz ray şekli: İki adet yüksek mukavemetli hassas doğrusal kılavuz ray yerleştirin.
2.1.2 Z1 ekseni:Güç ünitesi ve sele, kolonun ön tarafına dikey olarak monte edilmiştir ve kolon kılavuz rayı boyunca yukarı ve aşağı doğru hareket eder.
Z1 ekseni iletimi: AC servo motor ve senkron dişli, Z ekseninde doğrusal hareketi gerçekleştirmek için bilyalı vidayı tahrik etmek ve kızağı hareket ettirmek üzere kullanılır.
2.1.3 Z2 ekseni:Güç ünitesi ve sele, kolonun ön tarafına dikey olarak monte edilmiştir ve kolon kılavuz rayı boyunca yukarı ve aşağı doğru hareket eder.
Z2 ekseni iletimi: AC servo motor ve senkron dişli, Z ekseni doğrusal hareketini gerçekleştirmek için bilyalı vidayı tahrik etmek ve kızağı hareket ettirmek için kullanılır.
2.1.4 Y1 ekseni:Güç ünitesi yuvası, sağ kolonun ön tarafına dikey olarak monte edilir ve kolon kılavuz rayı boyunca sola ve sağa doğru ileri geri hareket eder.
Y1 ekseni iletimi: AC servo motor ve yüksek hassasiyetli planet dişli redüktörü, bilyalı vida vasıtasıyla pistonu hareket ettirerek Y1 ekseninin doğrusal hareketini gerçekleştirir.
2.1.5 Y2 ekseni:Güç ünitesi yuvası, sağ kolonun ön tarafına dikey olarak monte edilmiştir ve kolon kılavuz rayı boyunca sola ve sağa doğru ileri geri hareket eder.
Y2 ekseni iletimi: AC servo motor ve yüksek hassasiyetli planet dişli redüktörü, bilyalı vida vasıtasıyla pistonu hareket ettirerek Y2 ekseninde doğrusal hareketi gerçekleştirir.
2.2.Delme ve frezeleme güç başlığının (güç başlığı 1 ve 2 dahil) hareket yönü, kare piston yapısını, en gelişmiş tel-sertleştirilmiş kombine kılavuz ray yöntemini benimser; sert ray güçlü bir destekle çevrilidir, 4 doğrusal makaralı kılavuz ray çifti yönlendirilir ve tahrik, AC servo motor, senkron kayış (i=2) ve hassas bilyalı vida tahrikini kullanır; güç başlığı, senkron kayış ve senkron tekerlek aracılığıyla servo motor tarafından yavaşlatılır, ağır hizmet tipi hassas kılavuz ray çifti tarafından yönlendirilir ve dikey bilyalı vidayı döndürerek güç başlığının yukarı ve aşağı dikey hareketini gerçekleştirir ve makine başlığının vida ve servo motor üzerindeki taşıma kapasitesini azaltmak için nitrojen denge çubuğu ile donatılmıştır. Z ekseni motoru otomatik frenleme fonksiyonuna sahiptir. Güç kesintisi durumunda, otomatik fren motor milini sıkıca tutarak dönmesini engeller. Çalışma sırasında, matkap ucu iş parçasına temas etmediğinde hızlı ilerleme yapar; matkap ucu iş parçasına temas ettiğinde otomatik olarak çalışma ilerlemesine geçer. Matkap ucu iş parçasına nüfuz ettiğinde, otomatik olarak hızlı geri sarma moduna geçer; matkap ucunun ucu iş parçasından ayrılıp ayarlanan konuma ulaştığında, iş tablası otomatik sirkülasyonu sağlamak için bir sonraki delik konumuna hareket eder. Güç başlığı, tel ve sert ray kombinasyonunu kullanır; bu da ekipmanın çalışma hızını sağlamakla kalmaz, aynı zamanda ekipmanın rijitliğini de büyük ölçüde artırır. Ayrıca kör delik delme, frezeleme, pah kırma, talaş kırma, otomatik talaş kaldırma vb. fonksiyonları gerçekleştirebilir ve iş verimliliğini artırır.

(sol güç ünitesi)
2.3. Talaşların çıkarılması ve soğutulması
Çalışma tezgahının altında her iki tarafa da spiral ve düz zincir talaş konveyörleri monte edilmiştir ve talaşlar, spiral ve zincir plakalarının iki aşamasından geçerek otomatik olarak sondaki talaş konveyörüne boşaltılarak, düzenli bir üretim sağlanmaktadır. Talaş konveyörünün soğutma tankında bir soğutma pompası bulunmaktadır; bu pompa, matkap ucunun delme performansını ve kullanım ömrünü sağlamak için aletin dıştan soğutulması için kullanılabilir ve soğutma sıvısı geri dönüştürülebilir.
3.Tamamen dijital sayısal kontrol sistemi:
3.1.Talaş kırma fonksiyonu ile, insan-makine arayüzü üzerinden talaş kırma süresi ve talaş kırma döngüsü ayarlanabilir.
32.Takım kaldırma fonksiyonu ile, takım kaldırma yüksekliği insan-makine arayüzü üzerinden ayarlanabilir. Delme işlemi bu yüksekliğe ulaştığında, matkap ucu hızla iş parçasının üstüne kaldırılır, talaşlar uzaklaştırılır ve ardından hızlı bir şekilde delme yüzeyine doğru ilerletilerek otomatik olarak işleme dönüştürülür.
33.Merkezi işletim kontrol kutusu ve el ünitesi, sayısal kontrol sistemini benimser ve USB arayüzü ile LCD sıvı kristal ekranla donatılmıştır. Programlama, depolama, görüntüleme ve iletişimi kolaylaştırmak için işletim arayüzünde insan-makine diyaloğu, hata telafisi ve otomatik alarm gibi işlevler bulunur.
34.Bu ekipman, işleme başlamadan önce delik konumunu önizleme ve yeniden kontrol etme özelliğine sahiptir ve kullanımı oldukça kolaydır.
4Otomatik yağlama
Takım tezgahlarında kullanılan hassas lineer kılavuz ray çiftleri, hassas bilyalı vida çiftleri ve diğer yüksek hassasiyetli hareket çiftleri otomatik yağlama sistemleriyle donatılmıştır. Otomatik yağlama pompası basınçlı yağ üretir ve yağ, kantitatif yağ haznesine dolar. Yağ haznesi yağla dolduktan sonra, sistem basıncı 1,4-1,75 MPa'ya yükseldiğinde, sistemdeki basınç şalteri kapanır, pompa durur ve aynı anda boşaltma vanası da boşalır. Yol içindeki yağ basıncı 0,2 MPa'nın altına düştüğünde, kantitatif yağlayıcı yağlama noktasına yağ doldurmaya başlar ve bir yağ dolumu tamamlanır. Kantitatif yağ enjektörünün hassas yağ beslemesi ve sistem basıncının algılanması sayesinde, yağ beslemesi güvenilirdir ve her bir kinematik çiftin yüzeyinde bir yağ filmi oluşmasını sağlayarak sürtünmeyi ve aşınmayı azaltır ve aşırı ısınmadan kaynaklanan iç yapı hasarını önler, böylece takım tezgahının doğruluğunu ve ömrünü garanti eder. Bu takım tezgahında kullanılan kayar kılavuz ray çiftine kıyasla, rulmanlı lineer kılavuz ray çiftinin bir dizi avantajı vardır:
①Hareket hassasiyeti yüksektir, yuvarlanan kılavuz rayın sürtünme katsayısı küçüktür, sadece 0,0025~0,01'dir ve tahrik gücü büyük ölçüde azaltılmıştır, bu da sıradan makinelerin gücünün sadece 1/10'una eşdeğerdir.
② Dinamik ve statik sürtünme arasındaki fark çok küçüktür ve takip performansı mükemmeldir; yani, tahrik sinyali ile mekanik etki arasındaki zaman aralığı son derece kısadır, bu da sayısal kontrol sisteminin tepki hızını ve hassasiyetini artırmaya elverişlidir.
③Yüksek hızlı doğrusal hareket için uygundur ve anlık hızı, kayar kılavuz raylara göre yaklaşık 10 kat daha yüksektir.
④ Mekanik sistemin kesintisiz hareketini sağlayabilir ve hareket rijitliğini artırabilir.
⑤Profesyonel üreticiler tarafından üretilen bu ürün, yüksek hassasiyete, iyi çok yönlülüğe ve kolay bakıma sahiptir.

5Makine kullanım ortamı:
Güç kaynağı: üç fazlı AC380V ± %10, 50Hz ± 1 Ortam sıcaklığı: 0° ~ 45°
Beşinci olarak, başlıca teknik parametreler şunlardır:


| model | BOSM4014 | |
| Maksimum işleme parçası boyutu | Uzunluk × genişlik × yükseklik (mm) 4000 × 1600 × 1000 | |
| Gantry maksimum besleme | Genişlik (mm) | 2300 |
| çalışma masası boyutu | Uzunluk x Genişlik (mm) | 4000*1400 |
|
Yatay piston tipi delme başlığı güç başlığı bir iki
| Miktar (2) | 2 |
| Mil konikliği | BT50 | |
| Matkap çapı (mm) | Φ2-Φ60 | |
| Diş açma çapı (mm) | M3-M30 | |
| Frezeleme diski çapı (mm) | 300 | |
| Mil hızı (dev/dak) | 30~6000 | |
| Servo iş mili motor gücü (kw) | 37 | |
| Mil ucunun masa merkezinden uzaklığı (mm) | 650-1150 | |
| Tek bir pistonun sol ve sağ hareketi (mm) | 500 | |
| Pistonun merkezi ile tabla düzlemi arasındaki mesafe (mm) | 200-1400 | |
| Pistonun yukarı ve aşağı hareketi (mm) | 1200 | |
| Tekrarlanabilirlik | 300mm*300mm | ±0,02 |
| Takım Tezgahı Ölçüleri | Uzunluk × genişlik × yükseklik (mm) | çizimlere göre |
| Brüt ağırlık (t) | (yaklaşık) 36 | |

Yukarıdaki parametreler ön tasarım parametreleridir. Gerçek tasarımda, iş parçasının işleme gereksinimlerine ve takım tezgahının tasarım gereksinimlerine göre değişiklikler olabilir, böylece şirketinizin işleme parçalarına ilişkin gereksinimleri karşılanabilir.

Ürün kategorileri
-

VC Serisi Yüksek Rijitlikli CNC İşleme Merkezi...
-

HP Serisi Yatay Hareketli Kolonlu Lineer Kılavuz...
-

HT Serisi Yatay Hareketli Kolonlu Lineer Kılavuz...
-

VS Serisi Dört Raylı Ağır Hizmet Tipi CNC İşleme Makinesi...
-

Yüksek Rijitliğe Sahip V Serisi CNC İşleme Merkezi
-

X Serisi Çift Kolonlu CNC İşleme Merkezi
-

Yatay 5 Eksenli CNC İşleme Merkezi TKG1600
-

CNC Dikey Tornalama ve Frezeleme Kompozit Merkezi...
-

Yüksek Hızlı CNC İşleme Merkezi GM Serisi
-

Yüksek Hızlı CNC Frezeleme GT Serisi
-

Çift Milli CNC Torna Tezgahı SK32
-

CNC Dikey İşleme Merkezi RFTV510 (Tekerlekler İçin)...