


Beş Eksenli İşleme Merkezi FH135P
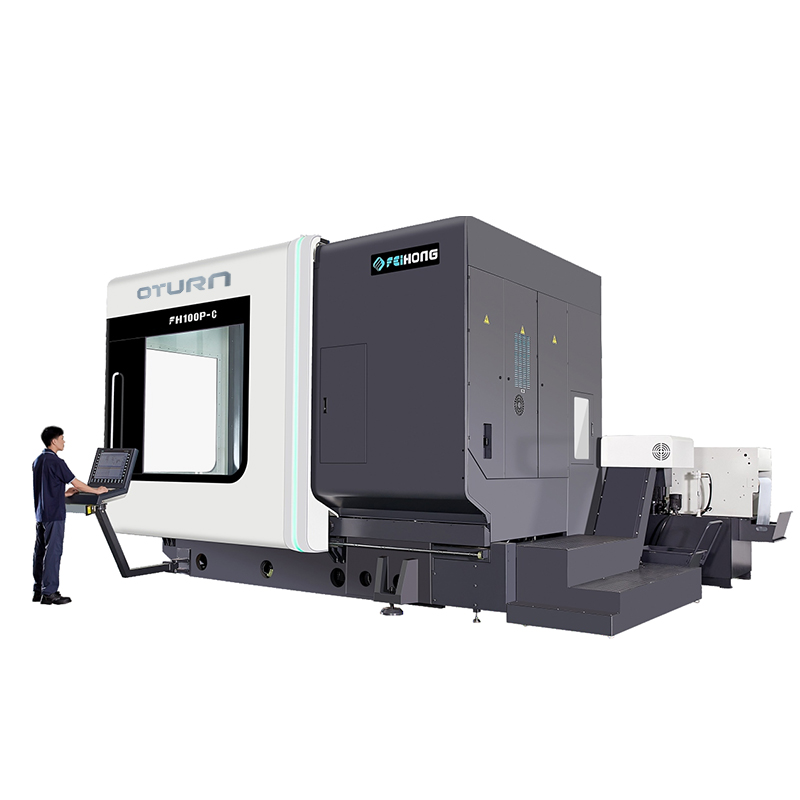
Beş eksenlieş zamanlıişleme merkezi
XYZ doğrusal eksenli içi boş soğutma vidası tahrik sistemi
B\C döner şaft DD direkt tahrikli şanzıman
Tam kapalı devre mutlak değer ölçüm sistemi
Ana yapılandırma
Standart aksesuarların fonksiyon tablosu (elektrik kontrolü kısmı için lütfen kontrol ünitesinin fonksiyonuna bakınız)
| No | Öğe | Birim | Adet |
| 1. | FH ana bilgisayar mineral dökümü | Ayarlamak | 1 |
| 2. | Siemens ONE kontrol sistemi | Ayarlamak | 1 |
| 3. | Ekran: 21,5 inç dokunmatik ekran paneli | Ayarlamak | 1 |
| 4. | FH beş eksenli çok fonksiyonlu döner başlık (B ekseni) | Ayarlamak | 1 |
| 5. | FH-DGZX-28010/42B2 Elektrikli freze mili (korumalı tornalama fonksiyonu) | PC | 1 |
| 6. | X/Y/Z Eksenli İçi Boş Soğutmalı Bilyalı Vidalı Mekanizma | PCS | 3 |
| 7. | Frezeleme Direkt Tahrikli Döner Tabla (C ekseni) | Ayarlamak | 1 |
| 8. | B ekseni RCN8380 29 bit mutlak enkoder | PC | 1 |
| 9. | C ekseni RCN2580 28 bit mutlak enkoder | PC | 1 |
| 10. | INA Makaralı Lineer Kızaklar | Setler | 7 |
| 11. | Mil su soğutma sistemi | Ayarlamak | 1 |
| 12. | Makine halkası su püskürtme | Ayarlamak | 1 |
| 13. | Beş eksenli başlık hilal şeklinde su püskürtme, hilal şeklinde üfleme | Ayarlamak | 1 |
| 14. | Ön ve yan çalışma kapısı emniyet kilitleme sistemi | Ayarlamak | 1 |
| 15. | Su geçirmez çalışma kutusu aydınlatması | PCS | 2 |
| 16. | Hidrolik istasyon | Ayarlamak | 1 |
| 17. | Merkezi kontrollü besleme yağlama cihazı | Ayarlamak | 1 |
| 18. | Operasyon tarafı temizleme su tabancası ve hava tabancası | Ayarlamak | 1 |
| 19. | Kesme sıvısı sistemi (CTS 25 bar) | Ayarlamak | 1 |
| 20. | Tamamen kapalı koruyucu sac levha | Ayarlamak | 1 |
| 21. | Operasyon kutusu | Ayarlamak | 1 |
| 22. | Elektrik kutusu klima | Ayarlamak | 1 |
| 23. | Siemens elektronik el çarkı | PC | 1 |
| 24. | Ayakla kumanda edilen mil takım bırakma anahtarı | PC | 1 |
| 25. | Makine üç renkli ışık | Ayarlamak | 1 |
| 26. | 40 adet HSK-A63 takım magazini ve servo ATC sistemi | Ayarlamak | 1 |
| 27. | X/Y/Z üç eksenli mutlak değer ızgara ölçeği | Setler | 3 |
| 28. | Spiral Talaş Silindiri ve Arka Talaş Konveyörü Talaş Arabası | Ayarlamak | 1 |
| 29. | Renishaw OMP60 Kızılötesi Prob Cihazı | Ayarlamak | 1 |
| 30. | Renishaw NC4F230 takım ayar ünitesi | Ayarlamak | 1 |
| 31. | Temel seviye pedleri ve temel cıvataları | Ayarlamak | 1 |
| 32. | Teknik kılavuz | Ayarlamak | 1 |
Parametre
| Model | Birim | FH135P |
| Seyahat | ||
| X ekseni hareketi | mm | 1450 |
| Y ekseni hareketi | mm | 1450 |
| Z ekseni hareketi | mm | 1000 |
| Mil ucundan iş tablası yüzeyine olan mesafe | mm | 160-1160 |
| Yatay frezeleme başlığı | mm | 30-1030 |
| Besleme/hızlı hareket hızı | m/dak | 40 |
| Besleme kuvveti | KN | 10 |
| Döner tabla (C ekseni) | ||
| Çalışma masası boyutu | mm | Ø1400x1300 |
| Maksimum tabla yükü (frezeleme) | kg | 4000 |
| Freze tablası maksimum hızı | devir | 50 |
| Minimum bölünme açısı | ° | 0,001 |
| Nominal tork | Nm | 1330 |
| Maksimum tork | Nm | 2630 |
| CNC döner frezeleme başlığı (B ekseni) | ||
| Salınım aralığı (0=dikey/180=yatay) | ° | -15~180 |
| Hızlı hareket ve ilerleme hızı | devir | 50 |
| Minimum bölünme açısı | ° | 0,001 |
| Nominal tork | Nm | 1050 |
| Maksimum tork | Nm | 2130 |
| Mil | ||
| Mil hızı | devir | 10000 |
| Mil gücü (S1) | Kw | 42/58 |
| Mil torku (S1/S6) | Nm | 215/350 |
| Mil konikliği |
| HSKA100 |
| Alet dergisi | ||
| Araç arayüzü |
| HSKA100 |
| Alet dergisi kapasitesi | PCS | 40 |
| Maksimum alet çapı/uzunluğu/ağırlığı |
| Ø135/300/12 |
| Takım değiştirme süresi (takımdan takıma) | S | 4 |
| Ölçüm cihazı | ||
| Kızılötesi prob | Renishaw OMP60 | |
| İşleme alanında alet tespit cihazı | Renishaw NC4F230 | |
| Konum doğruluğu (ISO230-2 ve VDI3441) | ||
| X/Y/Z konumlandırma doğruluğu | mm | 0,006 |
| X/Y/Z Tekrarlı konumlandırma doğruluğu | mm | 0,004 |
| B/C konumlandırma doğruluğu |
| 8" |
| B/C Tekrar konumlandırma doğruluğu |
| 4" |
| CNC kontrolörü | ||
| CNC sistemi |
| Siemens ONE |
Ana Makine Özellikleri | Optimum Rijit Yapı Konfigürasyonu
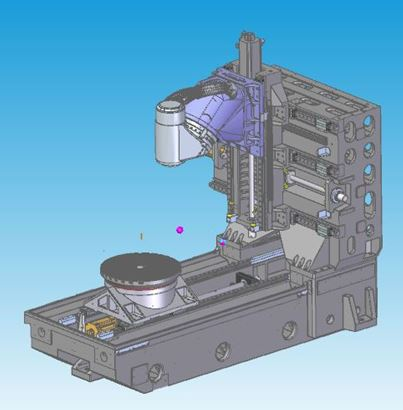
Tasarım Özellikleri | En İyi Mekanik Tel Döküm Analizi Tasarımı
◆Tam kutu tipi termosimetrik döküm yapısı, Meehanite sınıfı yüksek kaliteli dökme demir kullanılarak üretilmiştir.
◆İçsel stresi gidermek için temperleme ve doğal yaşlanma işlemi
◆Yapısal doğal frekans titreşimi, malzeme işleme stresini ortadan kaldırır.
◆Tüm duvarda geniş alanlı ve yüksek rijitliğe sahip kolon tasarımı, rijitliği ve statik ve dinamik hassasiyeti etkili bir şekilde artırabilir.
◆Üç eksenli içi boş soğutmalı kurşun vidalı tahrik sistemi
Elektrikli Mil
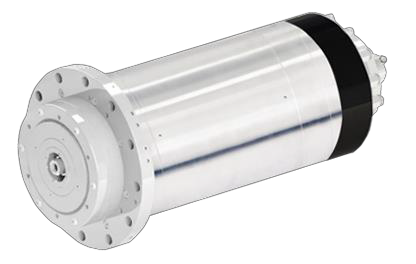
Tasarım Özellikleri
◆Makinenin özelliklerine göre bağımsız araştırma ve geliştirme ve üretim.
◆FH135P modelinde HSK-A100 konik delik kullanılmıştır.
◆Elektrikli milin etkili bir şekilde kullanılmasını sağlamak için sirkülasyonlu soğutma için harici soğutma sistemi benimsenmiştir.
CNC döner frezeleme başlığı (B ekseni)
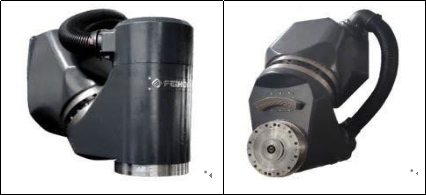
Tasarım Özellikleri
◆Bağımsız tasarım ve üretim.
◆Entegre DD motor, sıfır iletim zinciri, boşluksuz tasarım.
◆Yüksek ivme özellikleri.
◆İş milinin takım ucu noktası ile yapısal destek noktası arasındaki en kısa mesafe, maksimum kesme rijitliğini sağlar.
◆Daha büyük YRT rulmanı rijitliği artırır.
◆ En yüksek doğruluğu sağlamak için HEIDENHAIN RCN8380 serisi mutlak döner enkoder ölçüm sistemi ve tamamen kapalı devre kontrolü ile donatılmıştır.
◆B ekseni soğutma sistemi tasarımı ısı transferini azaltır.
Döner tabla (C ekseni tablası)
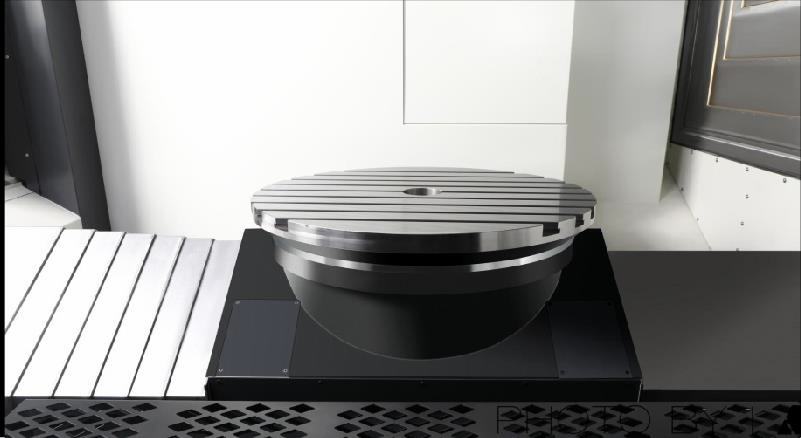
Tasarım Özellikleri
◆Bağımsız tasarım ve üretim.
◆Entegre DD motor, sıfır iletim zinciri, boşluksuz tasarım.
◆Yüksek hızlanma ve yavaşlama tepki özellikleri.
◆Daha büyük YRT rulmanı rijitliği artırır.
◆Yüksek nominal tahrik torku, masa konumlandırma ve sıkıştırma tertibatı ile konumlandırma ve işleme
◆Frezeleme ihtiyaçlarını karşılar, iş parçası taşıma işlemlerini azaltır ve ürün doğruluğunu artırır.
◆HEIDENHAIN yüksek hassasiyetli döner kodlayıcı ölçüm sistemi ile donatılmış olup, en iyi doğruluğu sağlamak için tamamen kapalı devre kontrol sistemine sahiptir.
◆Isı transferini azaltmak için soğutma sistemi tasarımı.
Kontrol sistemi
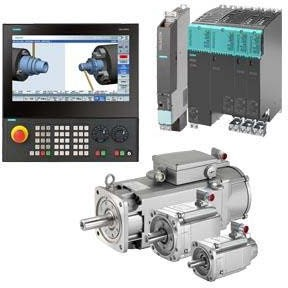
Seçim özellikleri
◆Beş eksenli bağlantı için NCU730.3B kontrol ünitesini seçin (sistem yapılandırmasının ayrıntıları için fonksiyon tablosuna bakın)
◆RTCP fonksiyonu ile
◆3 kat aşırı yük kapasitesine sahip Siemens S120 sürücüsünü ve yüksek kinematik özelliklere sahip 1FT serisi motoru tercih edin.
◆HMI etkileşimli ana bilgisayar olarak TCU30.3+ICP427E'yi seçin; IPC daha yüksek işlem hızına ve daha geniş depolama alanına sahiptir.
Otomatik takım değiştirme sistemi
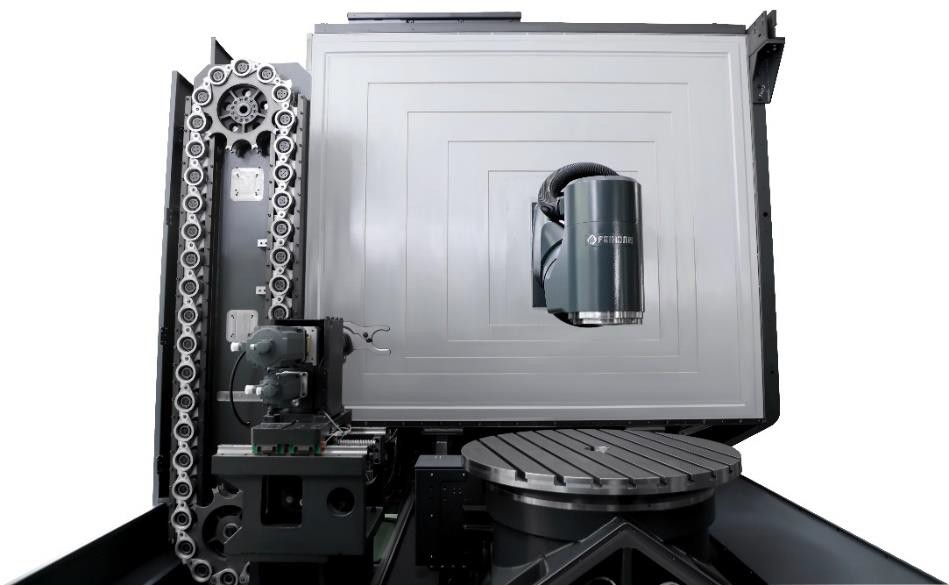
Tasarım Özellikleri
◆ Bağımsız tasarım ve üretim.
◆Takım seçimi ve takım değiştirme işlemlerinde, terminal hareketini kontrol etmek için servo motor kullanılır; bu da daha istikrarlı ve doğru bir işlem sağlar.
◆Siemens ONE'ın takım yönetimi fonksiyonuyla birleştiğinde, daha verimli takım yönetimi sağlanır.
Kaldırılabilir alet ayarlayıcı
Tasarım Özellikleri
◆Daha yüksek hassasiyete sahip Ransishaw NC4F230R takım ayarlayıcısı ile donatılmıştır.
◆Makinede otomatik takım ayarı, takım telafisinin otomatik olarak güncellenmesi.
◆Takım yerleştirme mekanizması, işleme yüzeyinden tasarruf sağlamak için yukarı ve aşağı hareket ettirilebilir.
◆Tamamen sızdırmaz sac metal tasarım, işleme sırasında alet ayarlayıcıyı su ve demir talaşlarından kaynaklanan hasarlardan korur.
Kızılötesi prob
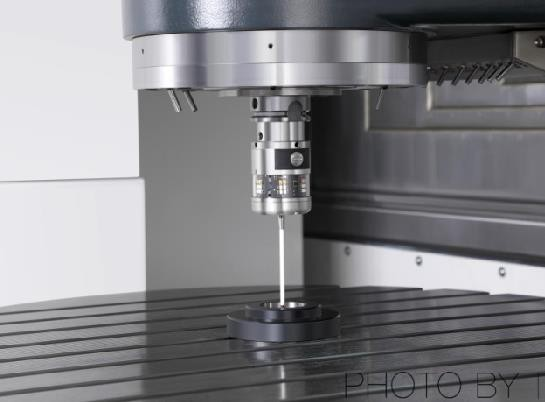
Tasarım Özellikleri
◆Renishaw OMP60 Kızılötesi Prob Ünitesi ile donatılmıştır.
◆Makine üzerinde iş parçası hizalama ve boyut kontrolü, manuel kontrol hatalarını azaltabilir ve ürün doğruluğunu ve işleme verimliliğini artırabilir.
◆Uçak içi yardım süresinde %90 tasarruf.
Dış görünüş
FH serisi beş eksenli işleme merkezinin kapak tasarımı, sıkı CE güvenlik standartlarına uygundur. Tamamen yoğunlaştırılmış sac metal, operatörün işleme sırasında yanlışlıkla çalışma alanına girmesini önler ve aynı zamanda uyarı levhası dışında yüksek basınçlı kesme sıvısının veya talaşların makineden dışarı çıkmasını engeller. Çalışma kapağı ayrıca, çalışma veya bakım sırasında kazaları önlemek için bir güvenlik şalteri ile donatılmıştır. Ayrıca, operatörün makinenin çalışmasını ve işlenmesini anlaması için uygun olan büyük bir gözetleme penceresine sahiptir.
Temizlik
Çalışma sırasında oluşan talaşları korumak, kesme sıçramalarını önlemek ve diğer mekanizmalara zarar vermemek için teleskopik kapağı ve koruyucu sac levhayı kullanın.
Aydınlatma
Çalışma alanı iki adet LED lamba ile donatılmıştır ve aydınlatma seviyesi 800 LUX'un üzerinde tutularak operatör için uygun, aydınlık bir çalışma ortamı sağlanmaktadır.
İşletilebilirlik
Çalışma tarafı, geniş bir açıklık alanı sağlayan, iki yana açılan sürgülü bir kapı ile donatılmıştır; bu da vinç kullanılarak iş parçasının üç yönden serbestçe yüklenip boşaltılmasını kolaylaştırır.
Ürün kategorileri
-

VC Serisi Yüksek Rijitlikli CNC İşleme Merkezi...
-

HP Serisi Yatay Hareketli Kolonlu Lineer Kılavuz...
-

HT Serisi Yatay Hareketli Kolonlu Lineer Kılavuz...
-

VS Serisi Dört Raylı Ağır Hizmet Tipi CNC İşleme Makinesi...
-

Yüksek Rijitliğe Sahip V Serisi CNC İşleme Merkezi
-

X Serisi Çift Kolonlu CNC İşleme Merkezi
-

Yatay 5 Eksenli CNC İşleme Merkezi TKG1600
-

CNC Dikey Tornalama ve Frezeleme Kompozit Merkezi...
-

Yüksek Hızlı CNC İşleme Merkezi GM Serisi
-

Yüksek Hızlı CNC Frezeleme GT Serisi
-

Çift Milli CNC Torna Tezgahı SK32
-

CNC Dikey İşleme Merkezi RFTV510 (Tekerlekler İçin)...