


Sabit Kirişli CNC Delme ve Frezeleme Makinesi
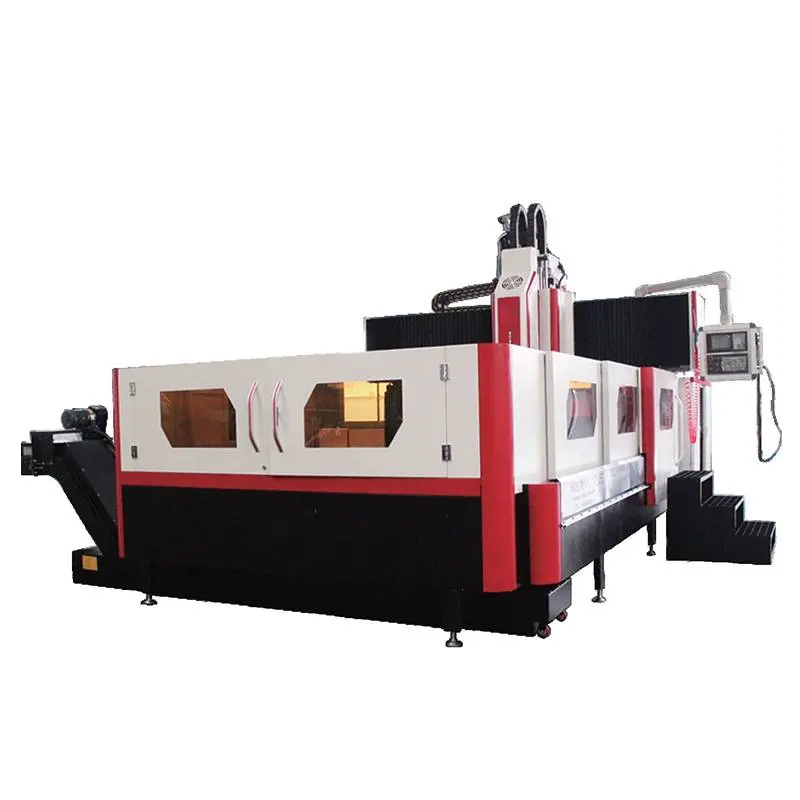
CNC Delme ve Frezeleme Makinesi
Makine Fonksiyonu ve Özellik Tanımı
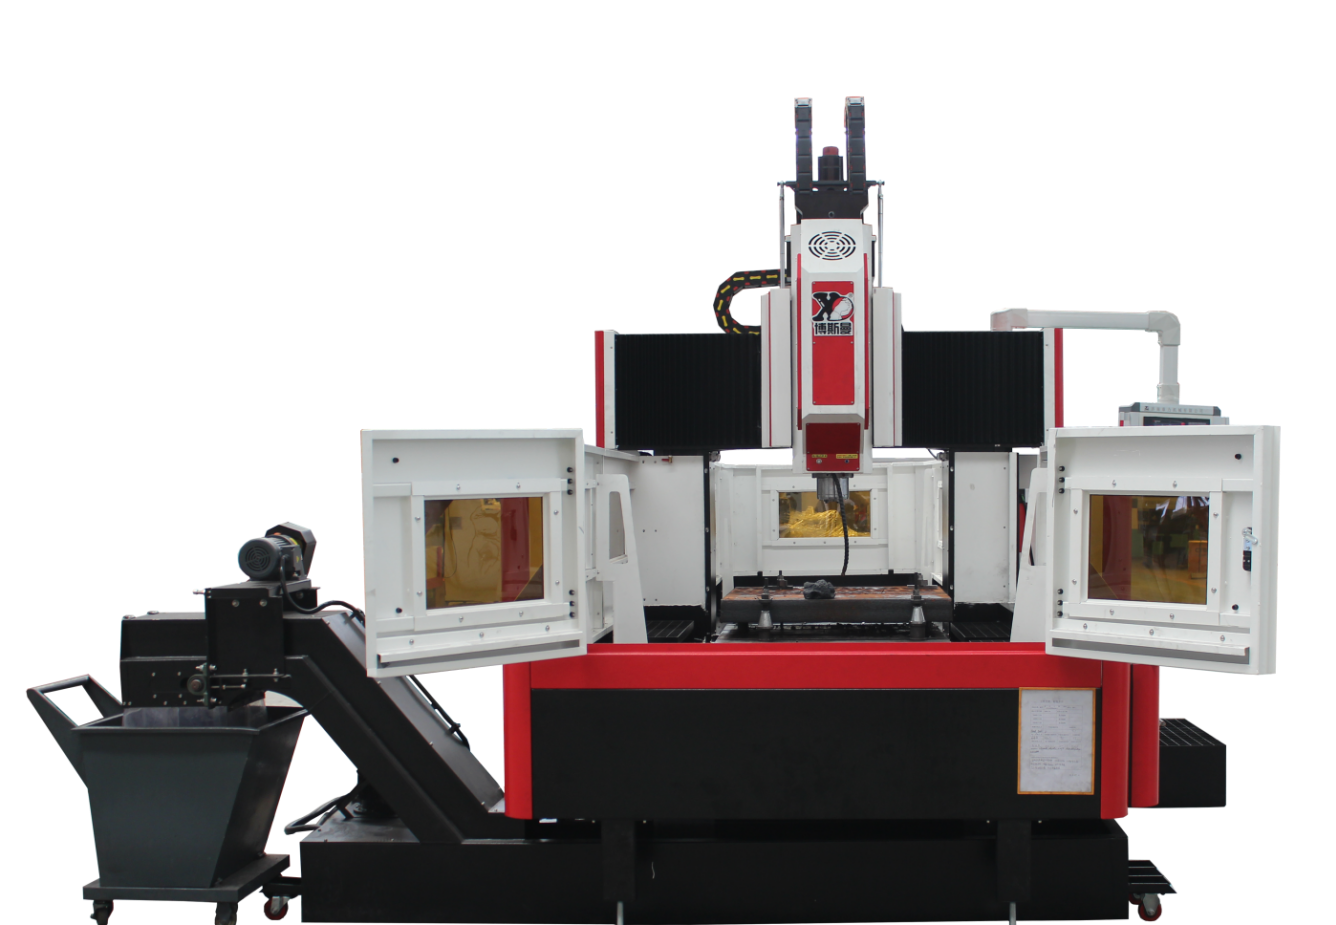
1) CNC portal tipi delme ve frezeleme makinesi, makine, elektrik ve hidrolik gibi gelişmiş teknolojileri entegre eden bir işleme ekipmanıdır. Esas olarak kalıp, flanş, vana, yapısal parçalar vb. işlemede kullanılır. Makine imalat sanayinde çeşitli levhalar, kutular, çerçeveler, kalıplar vb. gibi karmaşık parçaların kaba ve ince işlenmesinde yaygın olarak kullanılır. Bu takım tezgahı, dikey frezeleme kafasının yatay (Y ekseni) ve dikey (Z ekseni) hareketini ve tablanın üç eksenli bağlantısının uzunlamasına hareketini (X ekseni) gerçekleştirebilir. Frezeleme, delme, kılavuz çekme, raybalama ve havşa açma gibi çoklu işlem gerçekleştirilebilir. Makinenin tamamı, yüksek rijitliğe ve iyi hassasiyet korumasına sahip bir portal çerçeve yapısı benimser. İşleme için kullanıcıların ilk tercihidir.
2) Makinenin genel yerleşimi
(1) Sabit kiriş tipi portal çerçeve yapısı benimsenmiştir, yatak sabittir ve çift kolon ile yatak cıvatalarla bağlanmıştır. İş tablası yatak üzerinde X ekseninde hareket eder, iş mili başlığı kızak üzerinde Z yönünde hareket eder ve kızak ile iş mili başlığı kiriş üzerinde Y yönünde hareket eder.
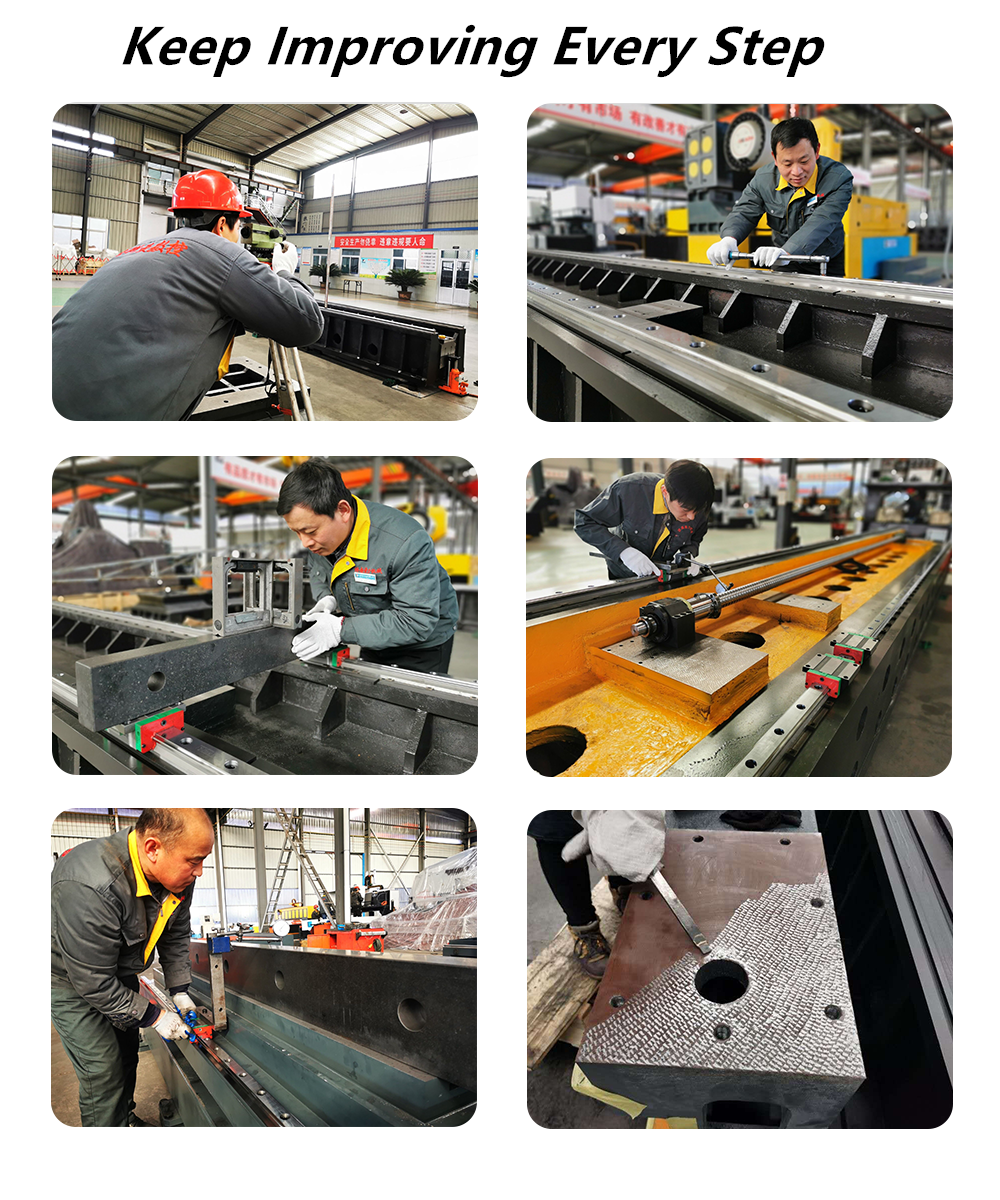
(2) Takım tezgahının ana büyük parçaları: yatak, kolon, kiriş, kızak ve iş mili başlığı, yüksek mukavemetli dökme demir malzemelerden üretilmiştir. Bu büyük parçalar, artık gerilimi ortadan kaldırmak için makul bir şekilde yerleştirilmiş nervürler ve eksiksiz ısıl işlem süreçleriyle 3 boyutlu bilgisayar yazılımı ile optimize edilmiştir. Böylece tüm makinenin yeterli mukavemete, rijitliğe ve yüksek stabiliteye, kesme titreşim direncine sahip olması sağlanmıştır.
3) Yatak-Çalışma Tezgahı
(1) Yatak, yüksek mukavemetli HT250 dökme demir malzemeden yapılmıştır, bilgisayar destekli üç boyutlu optimizasyon tasarımı kullanılarak kaburgalar makul bir şekilde düzenlenmiştir ve rijitliği ve mukavemeti artırılmıştır.
(2) X ekseni kılavuz ray çifti, düşük dinamik ve statik sürtünme katsayısı, yüksek tabla hassasiyeti, düşük yüksek hızlı titreşim, düşük hızda sürünme olmaması, yüksek konumlandırma doğruluğu ve mükemmel servo sürücü performansı ile ithal ağır hizmet tipi lineer kılavuzlar kullanır: aynı zamanda yük kapasitesi büyüktür ve kesme titreşimine karşı direnci iyidir.
(3) X ekseni tahriki - servo motor, redüktör aracılığıyla bilyalı vidaya bağlanır ve bu da X ekseni besleme hareketini gerçekleştirmek ve rijitliği artırmak için vidayı önceden germek üzere iş tablasının yatak üzerinde ileri geri hareket etmesini sağlar.
4) Kiriş
(1) Çapraz kiriş ve kolon, yüksek mukavemetli HT250 dökme demir malzeme kullanılarak portal çerçeve yapısına entegre edilmiştir, nervürler makul bir şekilde düzenlenmiştir ve yeterli eğilme ve burulma rijitliğine sahiptir.
(2) Işın kılavuz çifti ağır doğrusal kılavuz kullanır.
(3) Y ekseni tahriki - servo motor, kaplin vasıtasıyla bilyalı vidaya doğrudan bağlanır ve bilyalı vida, Y ekseni besleme hareketini gerçekleştirmek için kızağı kiriş üzerinde sola ve sağa hareket ettirir.
5) Kafa kısmı
(1) İş mili başlığı, yüksek hareket rijitliğine, yüksek konumlandırma doğruluğuna ve iyi düşük hız stabilitesine sahip ağır hizmet tipi makaralı doğrusal kılavuz kullanır.
(2) Z ekseni tahriki - servo motor, kaplin vasıtasıyla bilyalı vidaya doğrudan bağlanır ve bilyalı vida, Z ekseni beslemesini gerçekleştirmek için iş mili başlığını kızak üzerinde yukarı ve aşağı hareket ettirir. Z ekseni motoru otomatik frenleme fonksiyonuna sahiptir. Güç kesintisi durumunda, motor mili dönmesini önlemek için sıkıca tutulur.
(3) Mil grubu, yüksek hassasiyet ve yüksek performansa sahip Tayvan Jianchun yüksek hızlı iç soğutmalı mili kullanır. Ana mil, dört parçalı broş mekanizması aracılığıyla alet sapının çekme tırnağına etki eden gerilim kuvvetiyle ana mil üzerindeki kelebek yay ile bıçağı kavrar ve gevşek alet pnömatik yöntemle çıkarılır.
6) Pnömatik sistem
Milin dişlisini gevşetmek için kullanılır.
7) Makine koruması
Yatak rayı (X ekseni) paslanmaz çelikten teleskopik koruyucu kapak ile donatılmıştır;
Işın kılavuzu (Y ekseni) esnek organ koruması kullanır.
8) Yağlama
(1) X, Y, Z üç eksenli yatakların tümü yağlanmıştır.
(2) X, Y, Z üç eksenli kılavuz yollarının tamamı yağ ile yağlanmıştır.
(3) X, Y, Z üç eksenli bilyalı vida çiftlerinin tamamı yağ ile yağlanır.
9) CNC sistemi
CNC sistemi, eksiksiz fonksiyonlara ve kolay kullanıma sahip, standart olarak Beijing Kaiendi kontrol sistemi ve sürücüsü ile donatılmıştır; standart RS-232 iletişim arayüzü, USB soketi ve ilgili yazılımlar da mevcuttur.
Filtreleme Sistemi
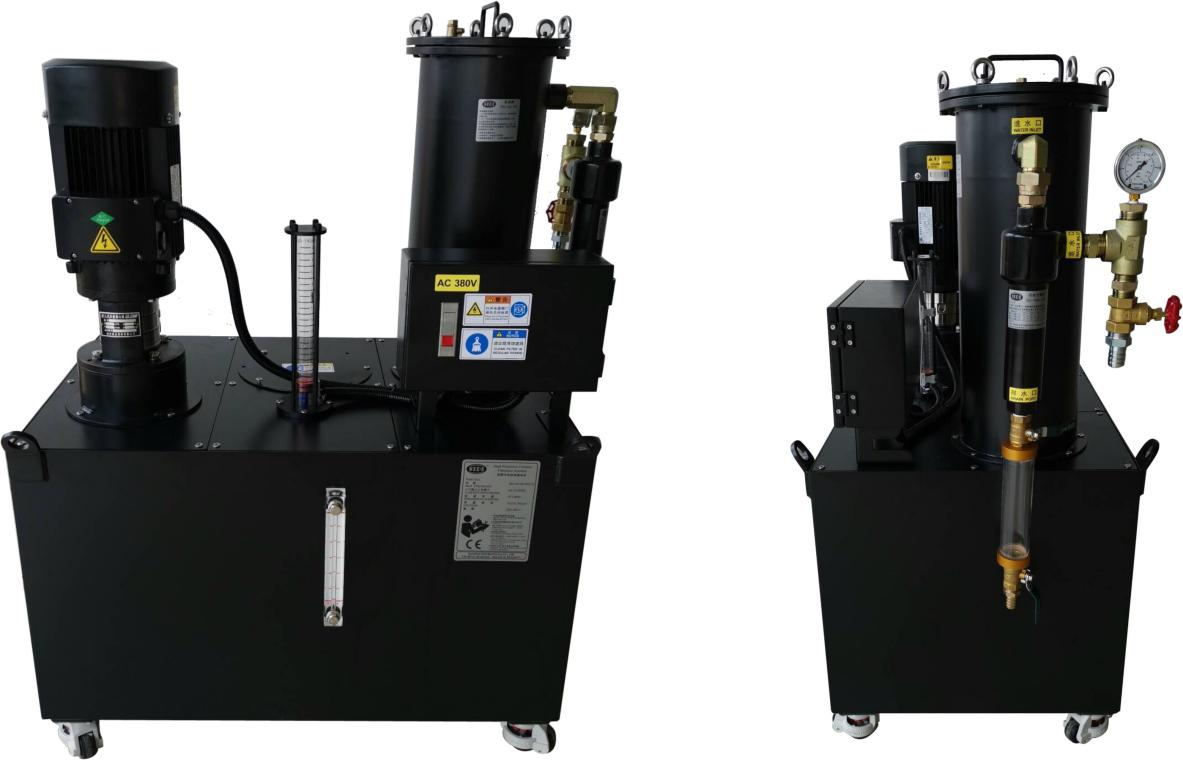
Bu takım tezgahı, soğutma sıvısındaki safsızlıkları etkili bir şekilde filtreleyebilen merkezi bir su filtreleme sistemi ile donatılmıştır. Dahili su püskürtme sistemi, işleme sırasında demir pimlerin takım üzerinde sıkışmasını önler, takım aşınmasını azaltır, takım ömrünü uzatır ve iş parçasının yüzey kalitesini iyileştirir. Takım ucundaki yüksek basınçlı su çıkış pimi, iş parçasının yüzeyini iyi bir şekilde korur, yüksek hızlı döner mafsalı korur, safsızlıkların döner mafsalı tıkamasını önler ve iş parçasının genel kalitesini ve iş verimliliğini artırır. (Not: Resim, filtre sisteminin fiziksel görüntüsüdür.)
Özellikler
| Model | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Çalışma boyutu (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maksimum yükleme (kg) | 7000 | 7000 | 7000 | 7000 | |
| T Yuvası (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Tabla X ekseninin maksimum hareket mesafesi (mm) | 2200 | 2200 | 2600 | 4000 | |
| Tabla Y ekseninin maksimum hareket mesafesi (mm) | 1600 | 2200 | 2500 | 2600 | |
| Milin maksimum hareket mesafesi - Z ekseni (mm) | 600 | 600 | 600 | 600/1000 | |
| Mil ucundan iş tablasına olan mesafe (mm) | Maksimum | 800 | 800 | 800 | 800 |
| Minimum | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Mil hızı (dev/dak) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Mil motoru gücü (kW) | 22 | 22 | 22 | 22 | |
| Maks. U-matkap (mm) | φ90 | φ90 | φ90 | φ90 | |
| Maksimum kılavuz çekme (mm) | M36 | M36 | M36 | M36 | |
| Kesme ilerleme hızı aralığı | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Hızlı hareket (m/dak) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Ulusal standartlar GB/T18400.4(m/min)'in uygulanması | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | |
| Ağırlık(T) | 16.5 | 21 | 24 | 40 | |
Kalite Kontrolü
Bosman makinelerinin her biri, İngiltere merkezli RENISHAW şirketine ait bir lazer interferometre ile kalibre edilmiştir. Bu cihaz, makinenin dinamik ve statik kararlılığını ve işleme doğruluğunu sağlamak için adım hatalarını, boşluğu, konumlandırma doğruluğunu ve tekrarlanan konumlandırma doğruluğunu doğru bir şekilde inceler ve telafi eder. Her makine, gerçek daire doğruluğunu ve makine geometrik doğruluğunu düzeltmek ve aynı zamanda dairesel kesme deneyleri yapmak için İngiliz RENISHAW şirketine ait bir bilyalı çubuk test cihazı kullanır; bu sayede makinenin 3 boyutlu işleme doğruluğu ve daire doğruluğu sağlanır.
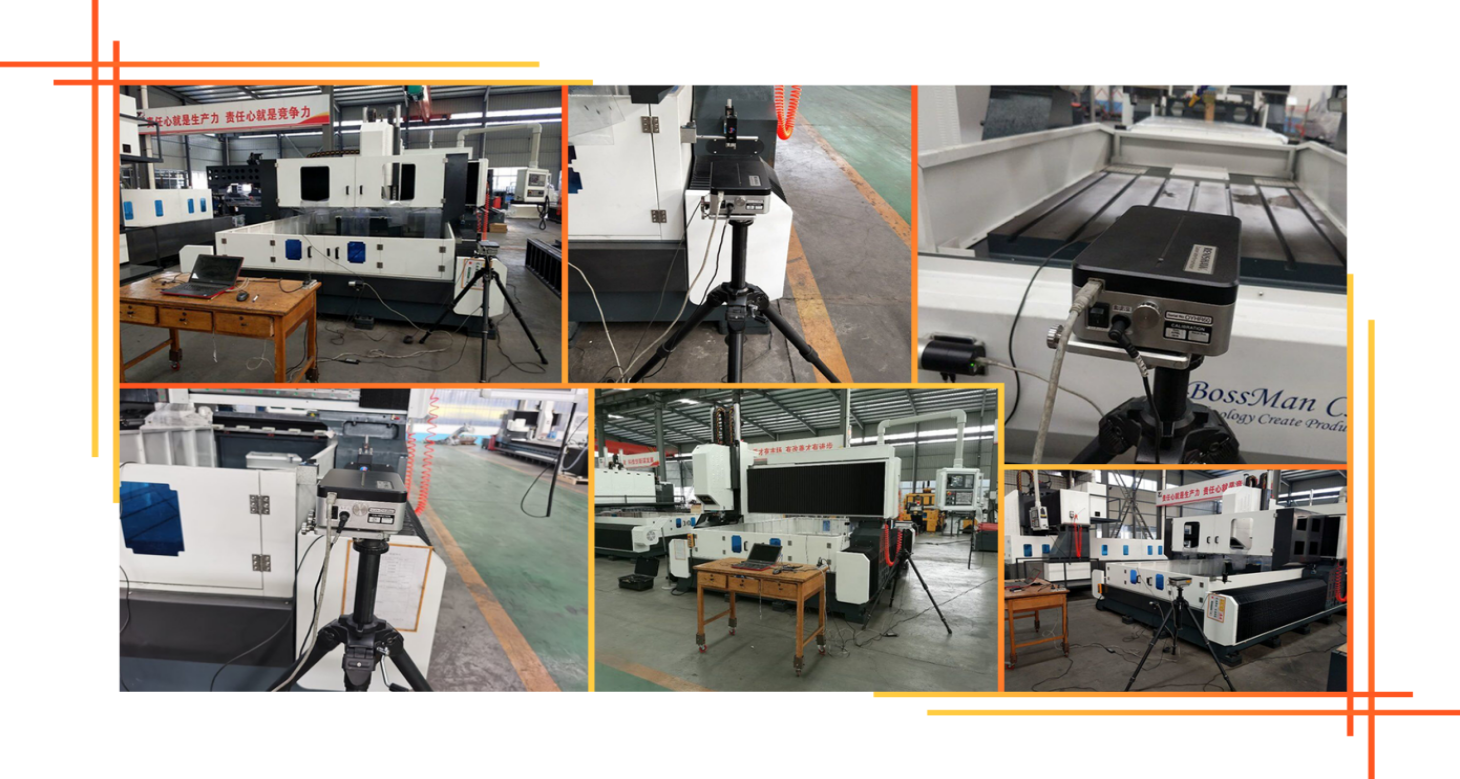
Takım tezgahı kullanım ortamı
1.1 Ekipman çevresel gereksinimleri
Ortam sıcaklığının sabit bir seviyede tutulması, hassas işleme için olmazsa olmaz bir faktördür.
(1) Mevcut ortam sıcaklığı -10'dur℃ ~35 ℃Ortam sıcaklığı 20 derece olduğunda...℃Nem oranı %40 olmalıdır.~%75.
(2) Takım tezgahının statik hassasiyetinin belirtilen aralıkta tutulması için optimum ortam sıcaklığının 15 olması gerekmektedir.° C'den 25'e° C sıcaklık farkıyla
Bu değer aşmamalıdır.± 2 ℃/ 24 saat.
1.2 Güç kaynağı voltajı: 3 fazlı, 380V, voltaj dalgalanması dahilinde± %10, güç kaynağı frekansı: 50 Hz.
1.3 Kullanım alanındaki voltaj dengesiz ise, takım tezgahının normal çalışmasını sağlamak için regüle edilmiş bir güç kaynağı ile donatılmalıdır.
1.4. Takım tezgahının güvenilir bir topraklaması olmalıdır: Topraklama teli bakır tel olmalı ve tel çapı 10 mm'den az olmamalıdır.²ve topraklama direnci 4 ohm'dan azdır.
1.5 Ekipmanın normal çalışma performansını sağlamak için, hava kaynağının basınçlı havası hava kaynağı gereksinimlerini karşılamıyorsa, makinenin hava girişinden önce bir dizi hava kaynağı arıtma cihazı (nem alma, yağ giderme, filtreleme) eklenmelidir.
1.6. Makine üretiminde arıza veya hassasiyet kaybını önlemek için ekipman doğrudan güneş ışığından, titreşim ve ısı kaynaklarından, yüksek frekanslı jeneratörlerden, elektrikli kaynak makinelerinden vb. uzak tutulmalıdır.
Öncesi ve Sonrası Servis
1) Servis Öncesi
Bossman Teknik ekibi, müşterilerden gelen talepleri ve gerekli bilgileri inceleyerek mühendislerimize geri bildirimde bulunur; müşterilerle teknik iletişimi sağlar, çözümler geliştirir ve müşterinin uygun işleme çözümünü ve makineleri seçmesine yardımcı olur.
2) Satış Sonrası Hizmet
A. Makine bir yıl garantilidir ve ömür boyu bakımı karşılanmaktadır.
B. Makinenin varış limanına ulaşmasından sonraki bir yıllık garanti süresi boyunca BOSSMAN, makinede insan kaynaklı olmayan çeşitli arızalar için ücretsiz ve zamanında bakım hizmeti sağlayacak ve insan kaynaklı olmayan her türlü hasarlı parçayı ücretsiz olarak değiştirecektir. Garanti süresi dışında meydana gelen arızalar uygun ücret karşılığında onarılacaktır.
C. Teknik destek 7/24 çevrimiçi olarak, TM, Skype, E-posta yoluyla sağlanır ve ilgili sorular zamanında çözülür. Çözülemezse, BOSSMAN derhal satış sonrası mühendisini yerinde onarım için gönderir; alıcı vize, uçak bileti ve konaklama masraflarını karşılamak zorundadır.
Müşteri Sitesi

Ürün kategorileri
-

VC Serisi Yüksek Rijitlikli CNC İşleme Merkezi...
-

HP Serisi Yatay Hareketli Kolonlu Lineer Kılavuz...
-

HT Serisi Yatay Hareketli Kolonlu Lineer Kılavuz...
-

VS Serisi Dört Raylı Ağır Hizmet Tipi CNC İşleme Makinesi...
-

Yüksek Rijitliğe Sahip V Serisi CNC İşleme Merkezi
-

X Serisi Çift Kolonlu CNC İşleme Merkezi
-

Yatay 5 Eksenli CNC İşleme Merkezi TKG1600
-

CNC Dikey Tornalama ve Frezeleme Kompozit Merkezi...
-

Yüksek Hızlı CNC İşleme Merkezi GM Serisi
-

Yüksek Hızlı CNC Frezeleme GT Serisi
-

Çift Milli CNC Torna Tezgahı SK32
-

CNC Dikey İşleme Merkezi RFTV510 (Tekerlekler İçin)...